Moldagem por injeção de plástico para peças automotivas: um guia do fornecedor de precisão
Oct 16,2026Peças moldadas em plástico: materiais, processos e dicas de fabricação de precisão
Oct 09,2026Plásticos médicos para moldagem por injeção: um guia prático para fabricantes de dispositivos
Sep 30,2026Processo de moldagem por injeção de plástico explicado: etapas, materiais e qualidade
Sep 24,2026Serviços de moldagem por injeção de plástico: o que os fabricantes devem saber antes de fazer o pedido
Sep 18,2026Um automóvel de passageiros moderno carrega algo entre 150 e 200 quilos de plástico, e muito pouco dele é visível. A maior parte fica em carcaças de motores, buchas de suporte, ajustadores de lâmpadas e ferramentas de manutenção nas quais ninguém pensa até que algo pare de funcionar corretamente. Por trás de cada um desses pequenos componentes há um molde, uma especificação de material e uma tolerância dimensional que deve ser mantida para centenas de milhares de disparos.
Fabricamos peças plásticas de precisão em Suzhou desde 2002, e o trabalho automotivo tem feito parte dessa história durante a maior parte dela. O que se segue é a nossa visão prática da moldagem por injeção de plástico para peças automotivas: onde essas peças ficam, como os materiais são selecionados, como os moldes são projetados em torno deles e o que um comprador deve verificar antes de aprovar uma ferramenta.
A razão pela qual a moldagem por injeção se tornou o processo padrão para componentes automotivos é bastante clara. Um molde bem construído pode funcionar por várias centenas de milhares de ciclos, e a diferença entre o primeiro disparo e o centésimo milésimo disparo é medida em mícrons. Para peças estruturais, essa consistência é mais importante do que qualquer propriedade do título. Duas peças retiradas da mesma ferramenta, com meses de intervalo, devem ser montadas da mesma maneira.
Há também o argumento do peso e da integração. Cada componente que passa do metal para o plástico de engenharia reduz gramas ou quilogramas do veículo e, na era elétrica, essa economia se converte diretamente em autonomia. A moldagem também permite que nervuras, encaixes rápidos, ressaltos de montagem e roscas sejam formados em um único ciclo, o que elimina a maioria das operações secundárias.
Depois, há a variedade de materiais. Nylons preenchidos com vidro, POM, PBT, PC/ABS e muitos outros permitem que um engenheiro combine rigidez, resistência ao calor, comportamento de fricção ou clareza para um local específico. Técnicas como moldagem por inserção e sobremoldagem vão um passo além e combinam metal e plástico dentro do mesmo ciclo.
Os componentes que produzimos raramente definem a aparência de um carro. O que eles definem é se um subconjunto continua funcionando após dez anos de vibração, oscilações de temperatura e umidade. É por isso que as peças moldadas por injeção automotiva que fabricamos tendem a se agrupar em três famílias.
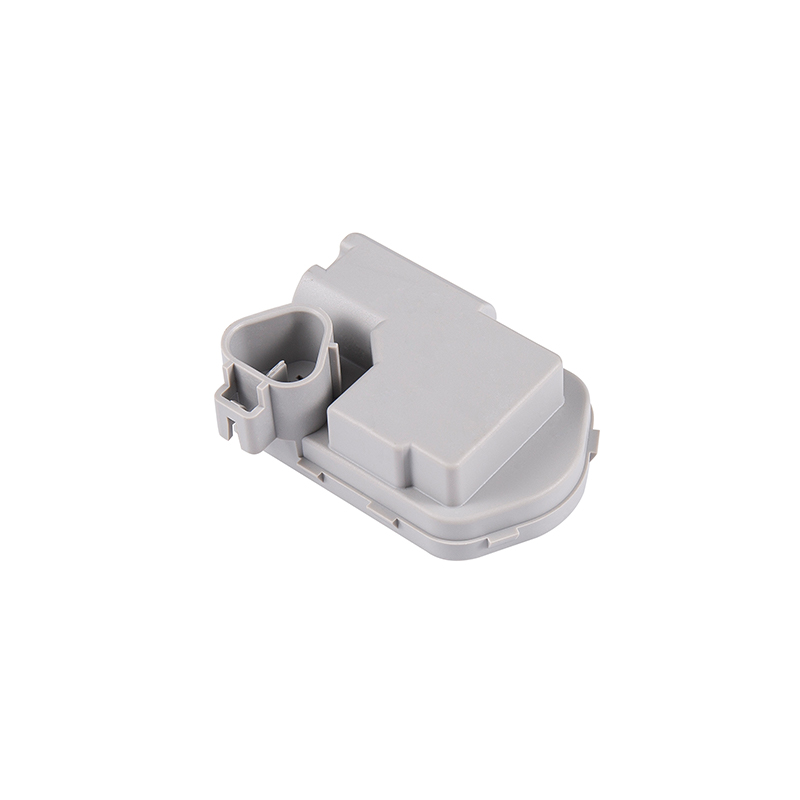
Um motor de nivelamento de farol é um dispositivo de controle de movimento. Ele inclina a viga para cima ou para baixo de acordo com a carga ou as condições de condução e, como fica dentro de uma caixa selada exposta ao calor e à vibração, seu invólucro de plástico precisa manter posições de montagem precisas e espessura de parede uniforme durante anos. A geometria do reforço e a haste ejetora são igualmente importantes: se a carcaça se deformar sob a carga do motor, o alinhamento da viga se desviará.
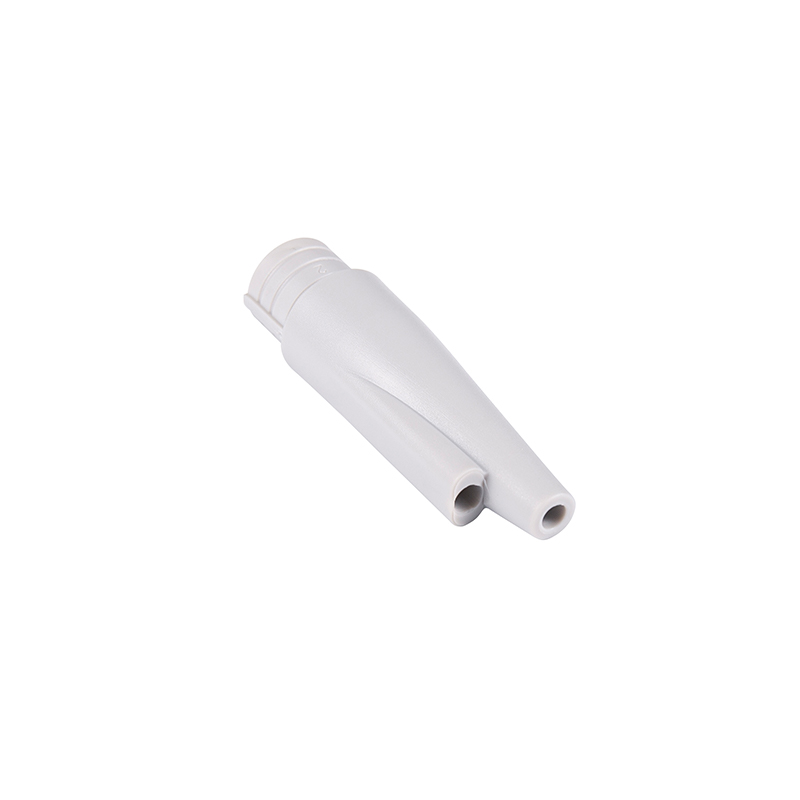
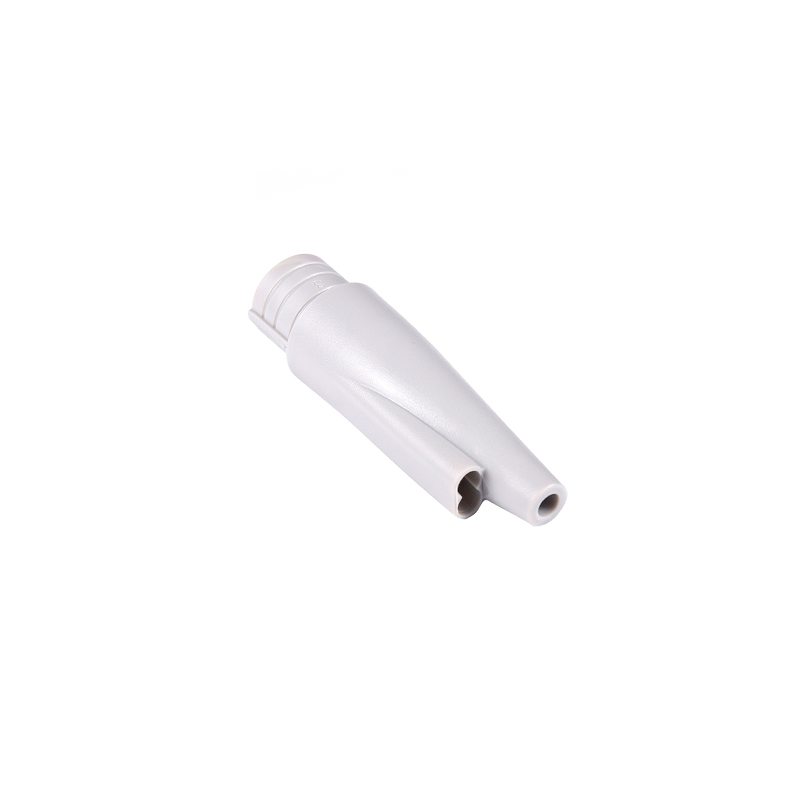
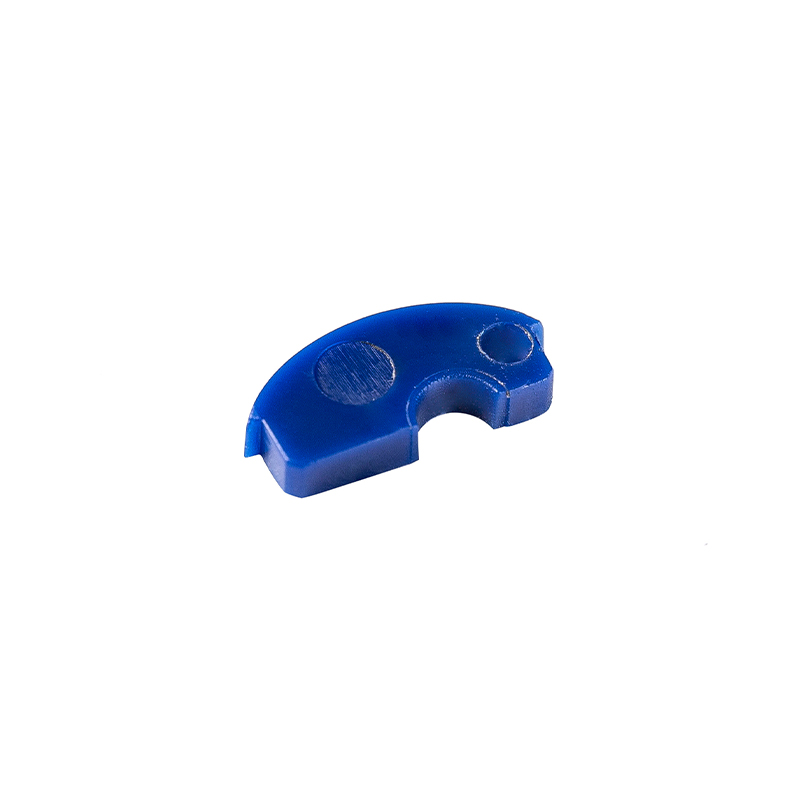
Concha superior T2 para motor de nivelamento de farol automotivo Carcaça PA66 30%GF moldada com precisão para dimerização de conjuntos de motores, com soquetes e pinos integrados; útil onde a geometria de montagem precisa suporta o alinhamento estável do feixe. Ver Produto → Peças desse tamanho quase sempre são enviadas com um relatório de inspeção do primeiro artigo ou, no mínimo, um relatório dimensional cobrindo os recursos críticos de montagem. Esses poucos décimos de milímetro são o que determinam se o feixe atinge a faixa permitida em cada unidade montada.
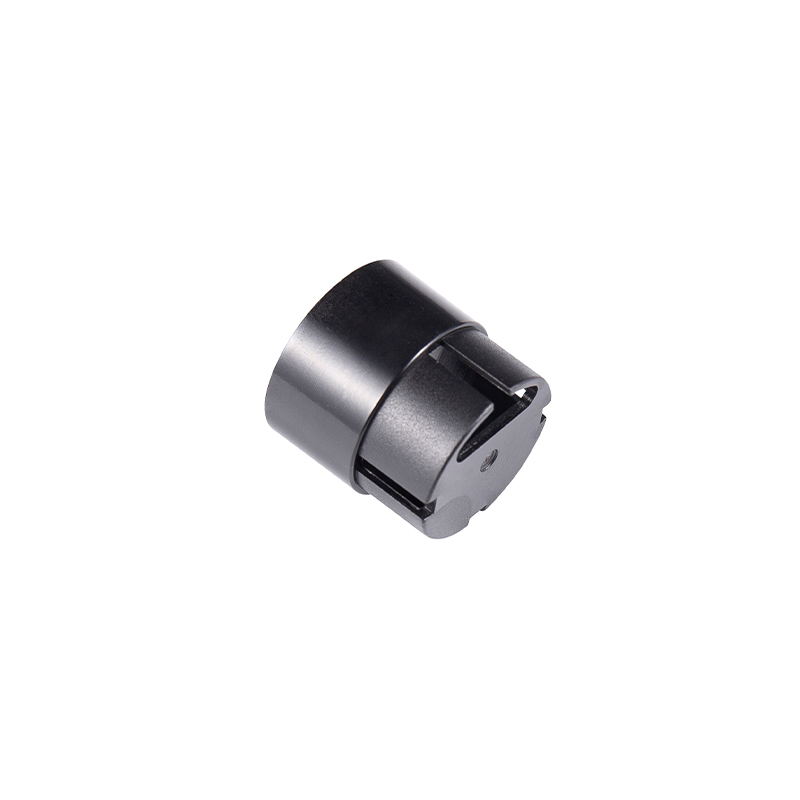
Os amortecedores elétricos da tampa traseira funcionam sob carga durante toda a sua vida útil, com mangas de mola internas e externas deslizando umas contra as outras. A seleção de materiais aqui não é casual. As mangas internas são geralmente moldadas a partir de um polímero como o PA612, que absorve menos umidade e, portanto, mantém suas dimensões através de oscilações de umidade e temperatura, enquanto as mangas externas são normalmente PA66 ou um tipo preenchido com vidro que suporta a carga axial.
análise de processo de moldagem por injeção de bucha de suporte
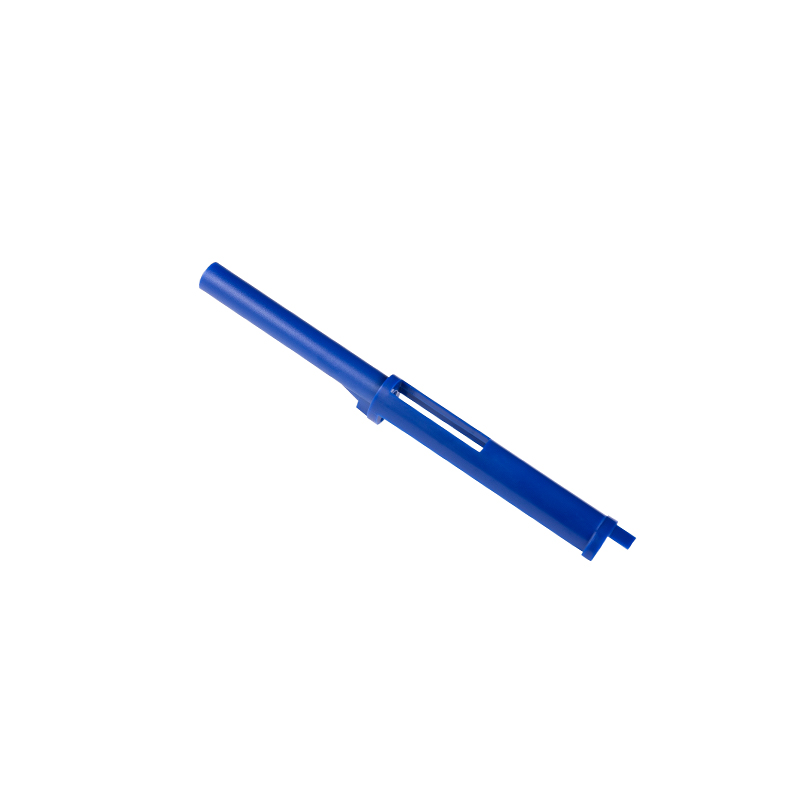
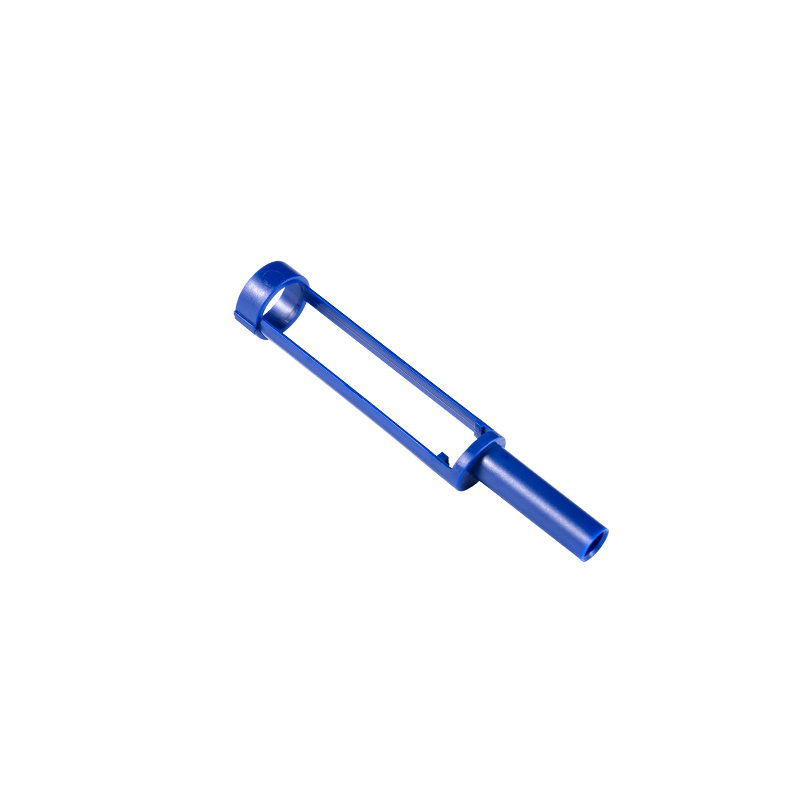
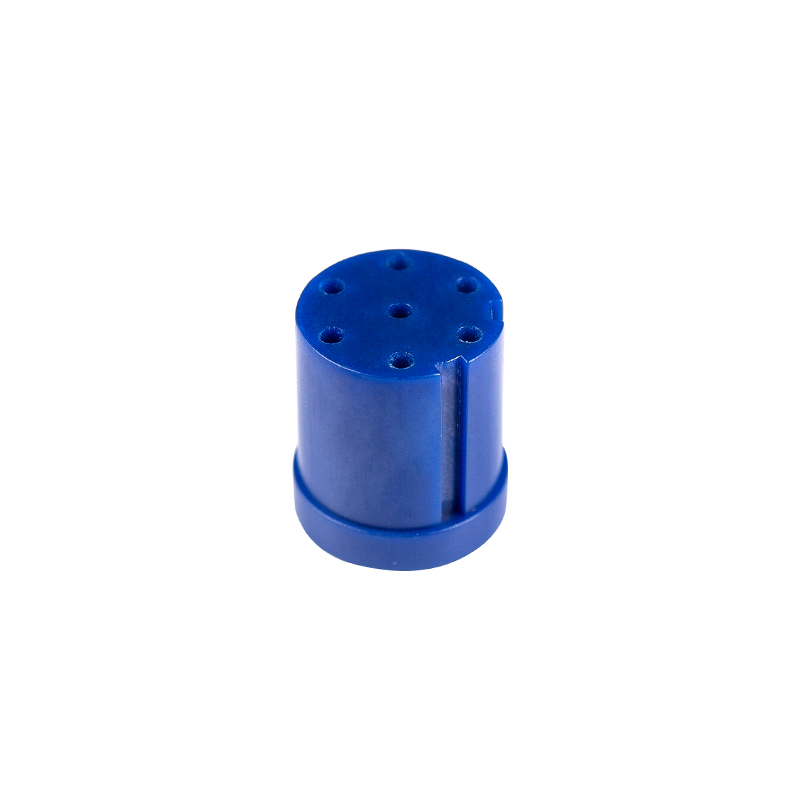
Bucha PA66 70G33L para sistemas de suporte elétrico automotivo Bucha PA66 70G33L moldada por injeção para conjuntos de amortecedores elétricos, suportando ajuste preciso, carga estável e operação repetida mais silenciosa. Ver Produto → Estas são peças pequenas, muitas vezes com apenas alguns gramas cada, mas sua redondeza e uniformidade de espessura de parede decidem se um suporte opera silenciosamente no centésimo milésimo ciclo ou começa a reclamar.
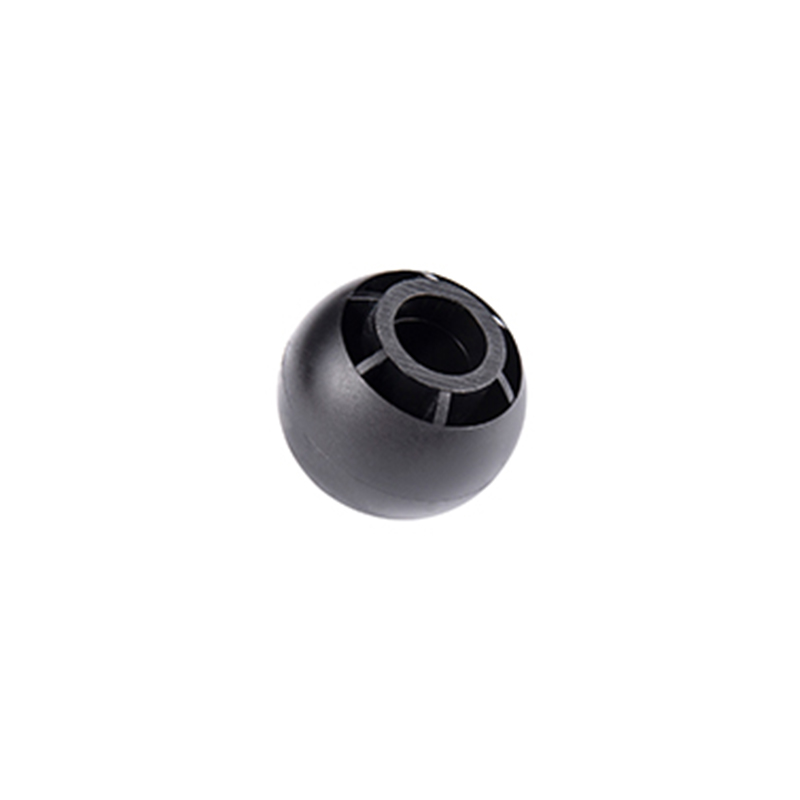
Nem toda peça automotiva acaba em um veículo. Trocadores de pneus, balanceadores de rodas e equipamentos de elevação dependem de fixadores de plástico e inserções de proteção para que as cabeças das ferramentas de aço não danifiquem os aros caros. Um fixador esférico moldado por injeção de 16 gramas é um bom exemplo da categoria: pequeno, bem especificado e existente apenas para suportar cargas repetidas sem danificar a superfície com a qual entra em contato.
16g PA66 Fixador de esfera para equipamentos de reparo de automóveis Fixador esférico PA66 21SPC moldado por injeção, 16g, para fixações repetidas em equipamentos automotivos e oficinais, com cabeça esférica para facilitar o alinhamento. Ver Produto → Esses itens geralmente são comprados em lotes, portanto, o custo unitário é importante junto com o desempenho. Ainda assim, o material não pode ser adivinhado, porque uma oficina é um ambiente mais hostil do que um automóvel de passageiros alguma vez viu.
A seleção de materiais em trabalhos automotivos raramente envolve uma propriedade. É uma negociação entre rigidez, comportamento ao impacto, resistência ao calor, absorção de umidade, exposição química e custo por quilograma. A tabela abaixo resume os polímeros com os quais trabalhamos com mais frequência e o raciocínio por trás de cada escolha.
| Materiais | Uso automotivo típico | Por que é escolhido |
|---|---|---|
| PA66-GF30 | Mangas externas do suporte, buchas estruturais | Alta rigidez e resistência ao calor sob carga sustentada |
| PA612 | Mangas internas da mola do suporte | A baixa absorção de umidade mantém as dimensões estáveis ao longo do tempo |
| PA66 (não preenchido) | Almofadas de desgaste, buchas deslizantes | Dureza e resistência à abrasão sem fragilidade |
| POM | Fixadores de precisão, engrenagens pequenas | Baixo atrito e excelente repetibilidade dimensional |
| PBT-GF20 | Elementos de ajuste e acionamento | Resistência química e comportamento de moldagem estável |
| PC/ABS | Caixas expostas à luz solar ou ao calor | Resistência ao impacto com bom acabamento superficial |
| PA6 | Suportes estruturais gerais | Custo, resistência e processabilidade equilibrados |
Observe o padrão que percorre a tabela. Sempre que uma peça precisa manter um ajuste firme durante anos de ciclos de umidade, optamos por um material com baixa absorção de água. Sempre que uma peça precisa sobreviver ao atrito, optamos pelo POM ou por um náilon sem enchimento. A decisão é motivada pelo modo de falha que queremos evitar, e não pela preferência por uma família de resinas.
A maioria dos problemas de qualidade em moldagem automotiva são criados muito antes do primeiro tiro. A localização da porta, o layout do circuito de resfriamento, a estratégia de ejeção e a compensação de encolhimento definem o limite máximo para o que o processo pode alcançar. Um molde com preenchimento desigual produzirá peças que se deformam de maneira desigual, independentemente de como os parâmetros da máquina sejam ajustados posteriormente.
Do lado da produção, a disciplina é mais simples de descrever do que de manter: bloquear a janela do processo, monitorá-la e tratar qualquer desvio como um sinal e não como um incômodo. A manutenção periódica do molde prolonga a vida útil da ferramenta de forma muito mais barata do que substituir uma pastilha de cavidade desgastada.
Esteja você adquirindo um único suporte ou uma família de componentes relacionados, algumas questões separam um projeto tranquilo de um difícil.
Nenhuma dessas questões exige um grande fornecedor. Eles exigem um fornecedor que esteja disposto a respondê-los por escrito.
A moldagem por injeção de plástico para peças automotivas é um campo onde o componente visível nunca é tudo. O verdadeiro trabalho acontece na especificação do material, no projeto do molde e na disciplina do processo que mantém alguns gramas de polímero dentro da tolerância por uma década. Essa é a parte do trabalho em que nos concentramos desde 2002, e é a parte que ainda decide se um programa terá sucesso.
Direitos autorais © Suzhou Huanxin Precision Molding Co., Ltd. Todos os direitos reservados. Fornecedor de moldagem por injeção de plástico personalizado