Processo de moldagem por injeção de plástico explicado: etapas, materiais e qualidade
Sep 24,2026Serviços de moldagem por injeção de plástico: o que os fabricantes devem saber antes de fazer o pedido
Sep 18,2026Molde de injeção de plástico: tipos, design, custos e como escolher um fabricante de moldes
Sep 11,2026Moldagem por injeção de plástico médico: materiais, padrões e controle de processos
Sep 04,2026O que são peças de moldagem por injeção automotiva e por que elas dominam
Aug 26,2026Cada componente de precisão começa com uma decisão sobre como será feito e, para peças plásticas pequenas e médias, o processo de moldagem por injeção de plástico é geralmente o candidato mais forte. Na Suzhou Huanxin Precision Molding, executamos esse processo todos os dias úteis desde 2002, moldando tudo, desde anéis de fixação de 1,5 g para testadores de qualidade da água até partes internas de impressoras de 108 g. Ao longo de duas décadas, aprendemos que a moldagem por injeção parece simples por fora e recompensa uma engenharia cuidadosa por baixo. Neste guia, explicamos passo a passo como funciona o processo, compartilhamos as lições de materiais e design que passamos aos nossos clientes e mostramos por que os detalhes são tão importantes.
A moldagem por injeção de plástico é um processo de fabricação no qual a resina termoplástica é derretida, injetada sob alta pressão em um molde de aço, resfriada até solidificar e ejetada como peça acabada. O molde, muitas vezes chamado de ferramenta, contém uma cavidade e um núcleo que juntos formam a forma negativa do componente. Uma vez existente a ferramenta, cada ciclo produz uma peça quase idêntica, razão pela qual o processo domina a produção em massa de componentes plásticos.
O que torna o processo tão atraente é a combinação de velocidade, repetibilidade e liberdade geométrica. Estruturas nervuradas, recursos de encaixe, superfícies ópticas transparentes e inserções sobremoldadas podem ser produzidas em uma única etapa. Para compradores B2B, a economia é igualmente atraente: o custo unitário cai drasticamente quando o ferramental é amortizado, tornando a moldagem por injeção ideal para volumes de produção que variam de milhares a milhões de peças.
Em nossa fábrica, descrevemos cada ciclo de moldagem em seis etapas:
Dependendo do tamanho da peça, espessura da parede e material, um ciclo completo pode durar de alguns segundos a alguns minutos. Manter esse ciclo estável, tiro após tiro, é onde a verdadeira disciplina de moldagem se mostra.
Os pellets saem da tremonha para um barril aquecido, onde uma rosca rotativa transporta, derrete e homogeneiza a resina por meio de uma combinação de calor do barril e cisalhamento mecânico. O parafuso então atua como um êmbolo, injetando uma dose precisamente medida no molde fechado.
Seja acionada por alavanca ou hidráulica, a unidade de fixação mantém o molde fechado contra a pressão do fundido e controla a abertura e o fechamento. Escolher a tonelagem correta é importante: pouca força causa flash, enquanto força excessiva desperdiça energia e sobrecarrega a ferramenta.
A ferramenta é onde a qualidade da peça é verdadeiramente decidida. A cavidade e o núcleo de aço definem a geometria, as comportas controlam como o material fundido entra, os canais de resfriamento controlam o tempo do ciclo e o empenamento, e o sistema de ejeção libera a peça sem danos. As decisões tomadas durante o projeto do molde de injeção de plástico, desde o layout do canal até os ângulos de inclinação, repercutem durante toda a vida do projeto, e é por isso que tratamos a fabricação de ferramentas como uma disciplina de engenharia e não como uma tarefa de usinagem.
A seleção do material é uma das primeiras conversas que temos com os clientes, porque a resina determina resistência, resistência à temperatura, estabilidade química, aparência e custo. A tabela abaixo resume as resinas que processamos com mais frequência e onde elas se destacam.
| Materiais | Principais pontos fortes | Peças típicas que moldamos |
|---|---|---|
| ABS | Resistência ao impacto, fácil acabamento | Cabos de bisturi, caixas de dispositivos |
| PA66-GF30 | Alta rigidez e resistência ao desgaste | Hastes de impulso, engrenagens de tambor |
| PC | Transparência e resistência | Conectores e lentes para gastroscópio |
| POM | Baixo atrito, estabilidade dimensional | Engrenagens de máquinas, botões de liberação |
| PBT | Resistência química e térmica | Drivers de haste |
| PP | Resistência química, baixo peso | Suportes e suportes |
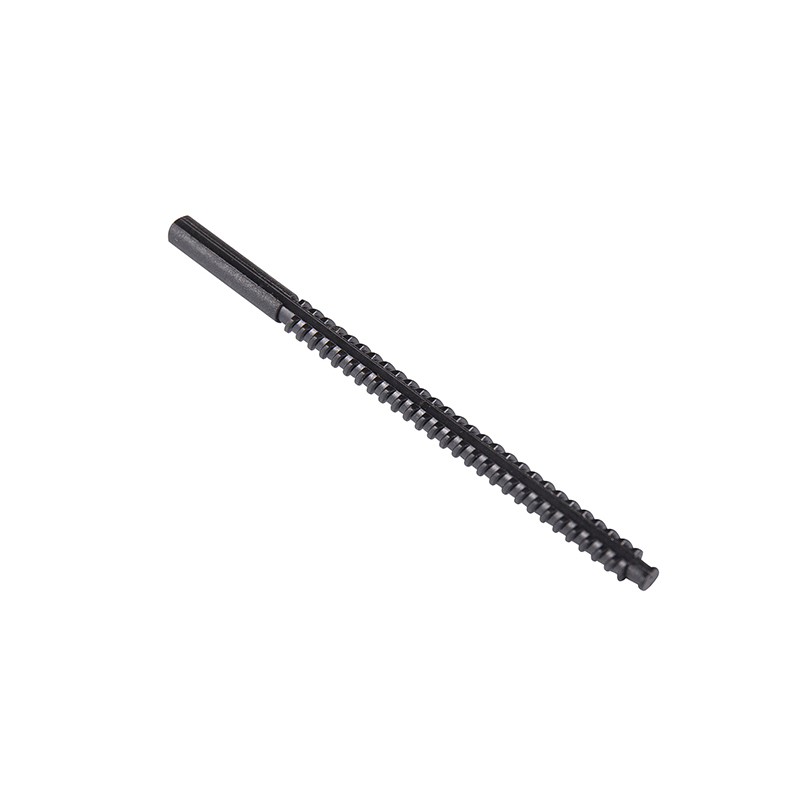
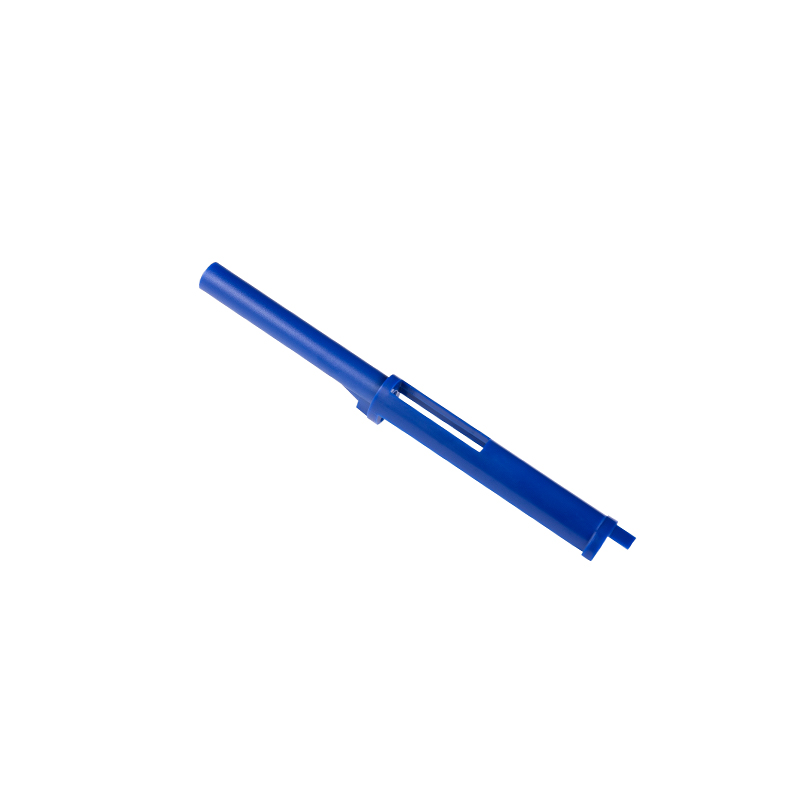
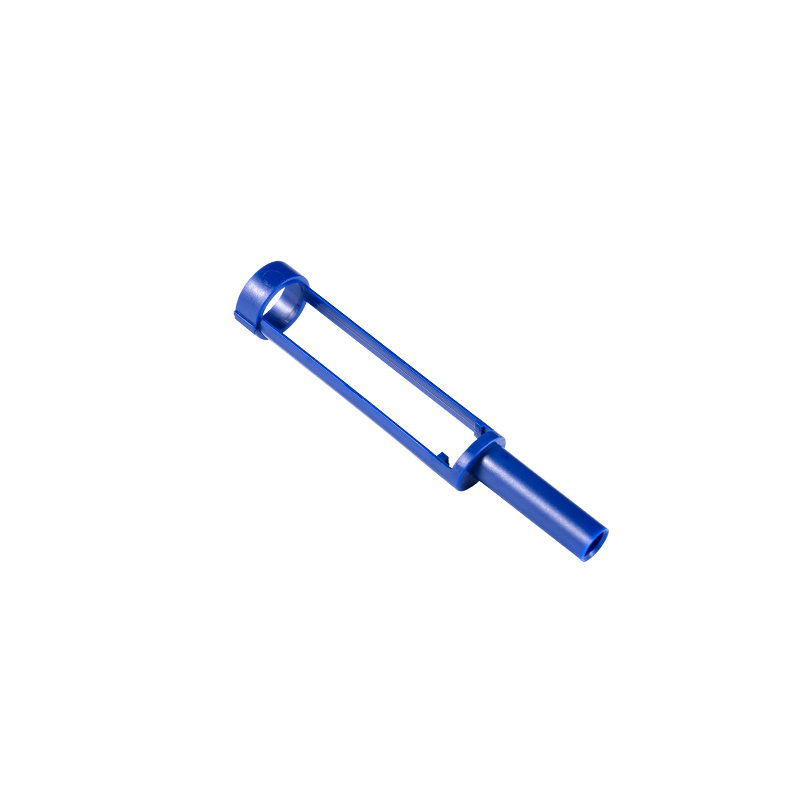
Para peças que devem sobreviver a repetidas cargas mecânicas, o reforço de fibra de vidro costuma ser a resposta. Uma classe com enchimento de vidro, como o PA66-GF30 misturado com PTFE, melhora a rigidez e o comportamento ao desgaste, razão pela qual é o nosso material preferido para componentes de transmissão exigentes.
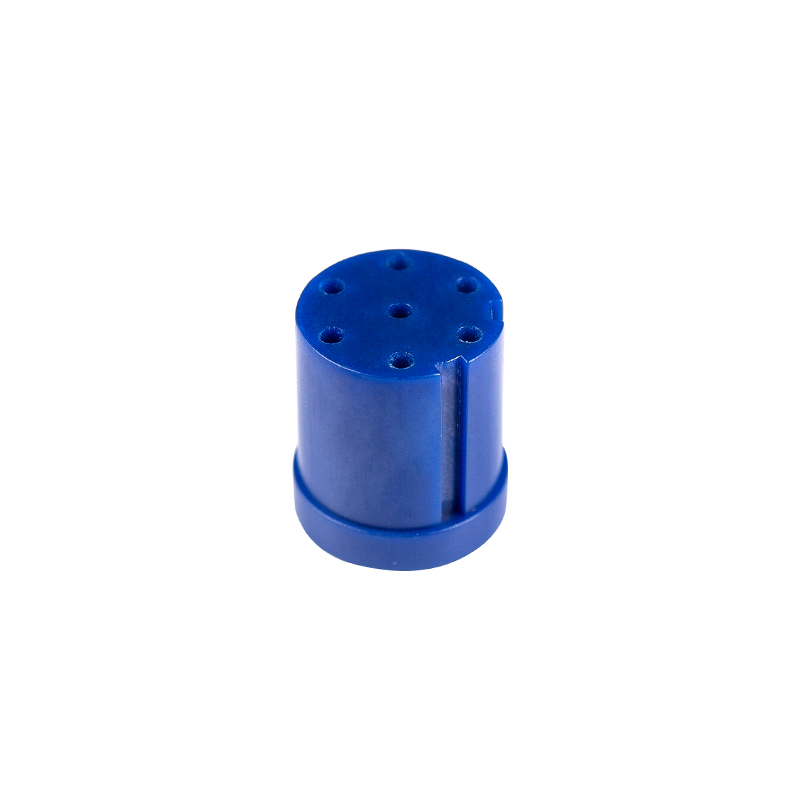
PA66-GF30 com haste de pressão de caneta de injeção de 15% PTFE Uma haste PA66 reforçada com fibra de vidro modificada com 15% de PTFE para baixo atrito e resistência ao desgaste. Ele ilustra como materiais reforçados e autolubrificantes proporcionam rigidez e durabilidade em componentes de transmissão exigentes, como mecanismos de caneta de injeção. Ver Produto → Um parceiro de moldagem capaz revisará o desenho de uma peça muito antes de o aço ser cortado. Algumas das práticas que enfatizamos em cada revisão de projeto para moldagem:
Este último ponto merece atenção especial. Cada resina encolhe à medida que esfria e em taxas diferentes, portanto, prever esse comportamento separa um lançamento suave de uma surpresa dimensional. Nosso guia para cálculo de contração em moldagem por injeção para ABS, PP e náilon explica como definimos fatores de contração durante o projeto do molde.
Mesmo uma peça bem projetada pode apresentar defeitos se as condições do processo variarem. Os problemas que encontramos com mais frequência incluem:
A maioria dos defeitos remonta a três variáveis: parâmetros do processo, projeto do molde ou umidade do material. Resinas higroscópicas como PA66 e PC devem ser completamente secas antes da moldagem, e uma configuração disciplinada mantém o processo estável em torno do centro da janela, e não nas bordas.
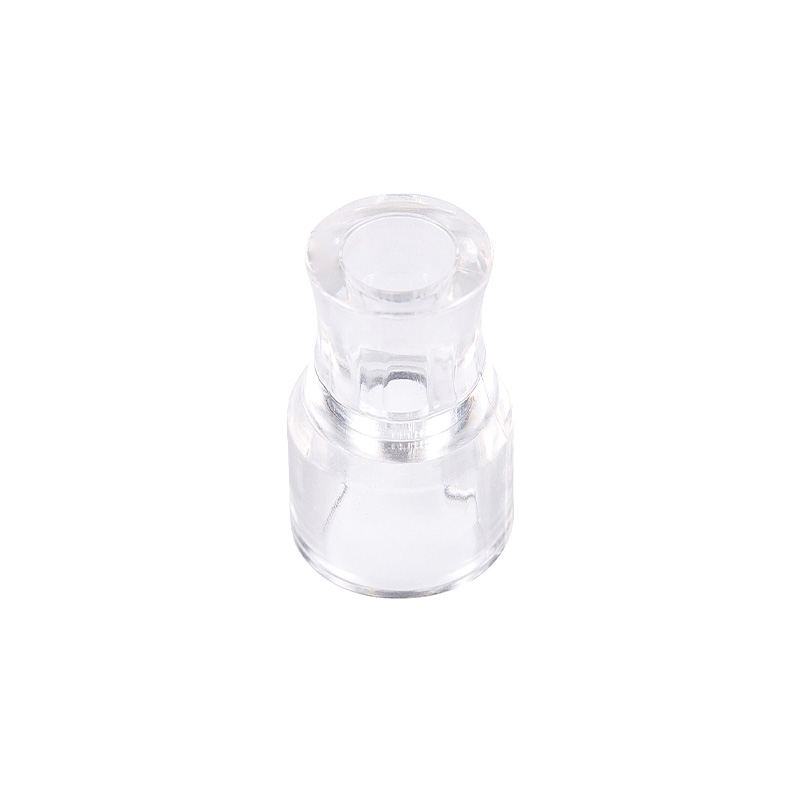
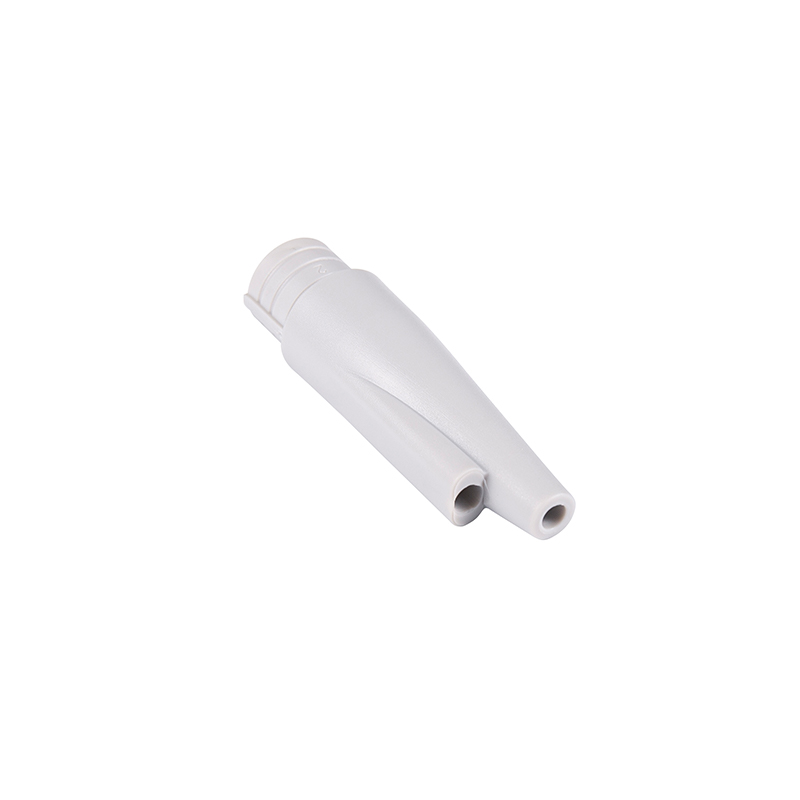
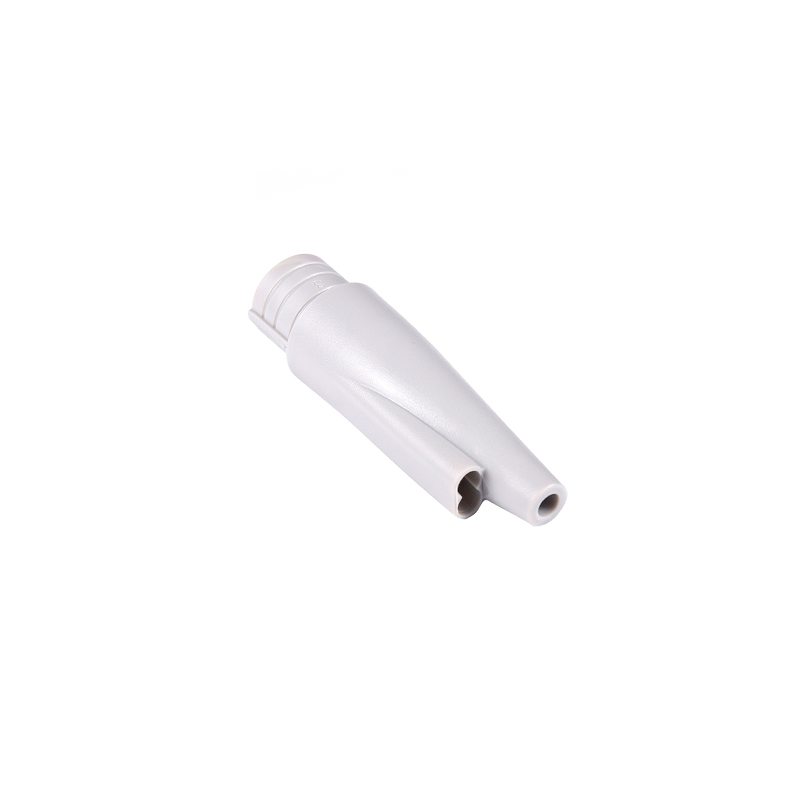
Os mesmos fundamentos atendem mercados finais muito diferentes e nosso próprio portfólio reflete essa faixa. Nos dispositivos médicos, a precisão e a pureza do material não são negociáveis. Componentes de PC transparentes para equipamentos endoscópicos, por exemplo, exigem clareza óptica e controle dimensional rígido, como mostram nossos conectores para gastroscópio.
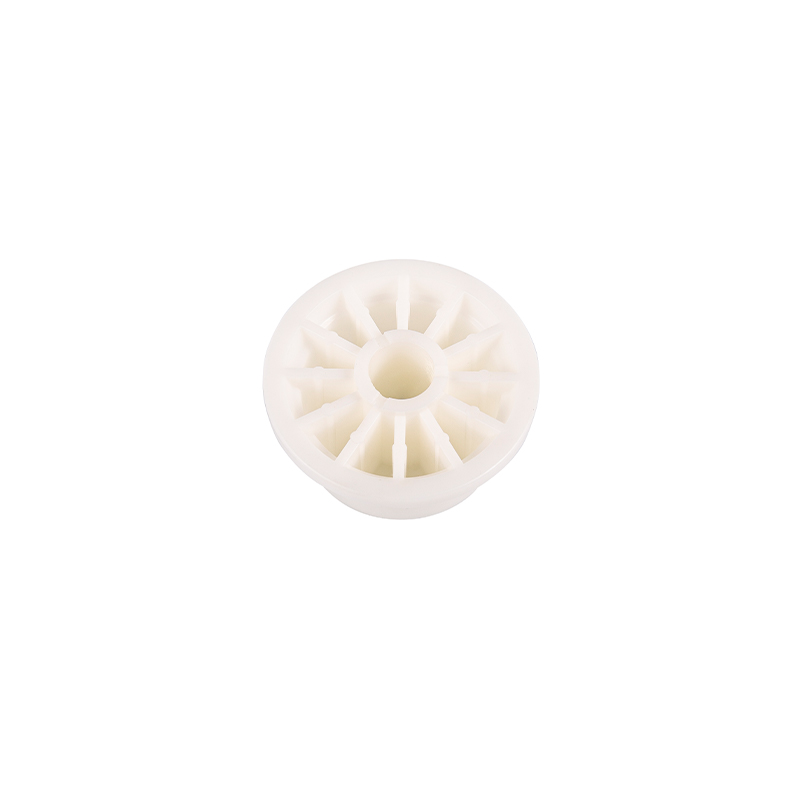
Conector de injeção de PC transparente para gastroscópio médico Moldado por injeção em policarbonato de grau médico, este conector de gastroscópio combina clareza óptica com tolerâncias dimensionais restritas. Ele mostra por que as peças transparentes de PC são adequadas para dispositivos médicos de precisão que exigem clareza, resistência ao impacto e superfícies higiênicas e fáceis de limpar. Ver Produto → Em aplicações automotivas, componentes como carcaças de motores de dimerização e buchas de amortecedores elétricos devem manter tolerância sob vibrações e oscilações de temperatura. Os produtos elétricos dependem de estruturas internas estáveis, enquanto as máquinas alimentícias e os instrumentos de qualidade da água precisam de materiais que resistam à umidade, à fadiga e aos produtos químicos de limpeza. As engrenagens são um caso clássico: o baixo atrito e a estabilidade dimensional do POM fazem dele a escolha natural para uma engrenagem de transmissão de máquinas alimentícias que funciona o dia todo.
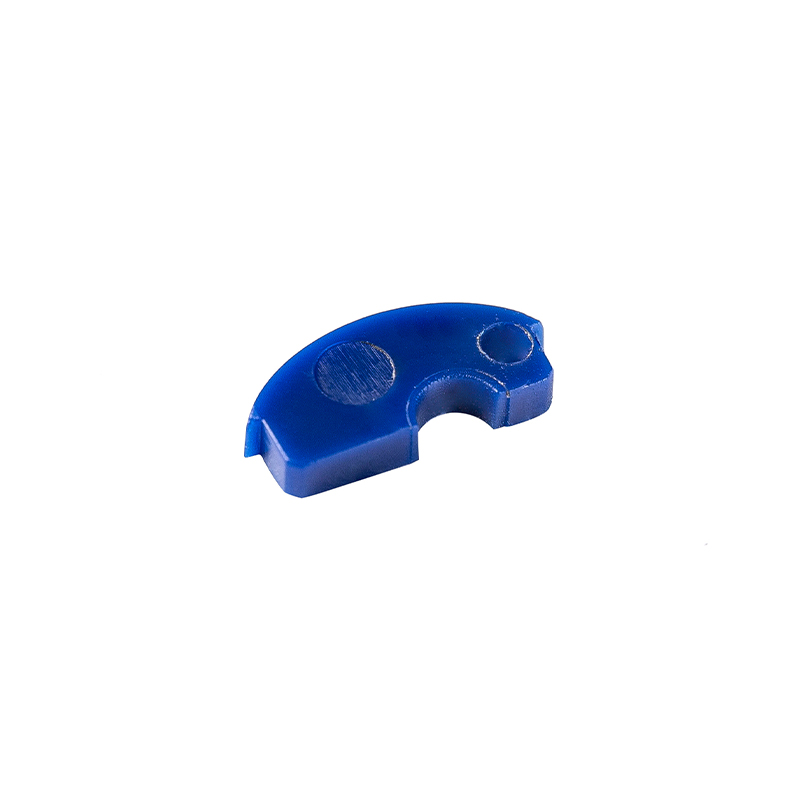
Engrenagem moldada por injeção POM para máquinas de alimentos Feito de POM de qualidade alimentar, este equipamento aproveita o baixo atrito, a estabilidade dimensional e a resistência à corrosão do material. Isso demonstra por que o POM é a escolha natural para engrenagens de transmissão que funcionam continuamente em ambientes de produção de alimentos. Ver Produto → Compreender o processo de moldagem por injeção de plástico é o primeiro passo para uma peça bem-sucedida; a segunda é escolher um parceiro que viva todos os dias dentro desses detalhes. Desde 2002, nossa equipe em Suzhou projeta e constrói moldes de precisão e componentes moldados para clientes de fabricação médica, automotiva, elétrica e de instrumentos, tudo em uma única instalação com fabricação interna de ferramentas. Se você estiver desenvolvendo um novo componente ou adquirindo um existente, teremos prazer em revisar seus desenhos, recomendar materiais adequados e compartilhar o que mais de vinte anos na imprensa nos ensinaram.
Direitos autorais © Suzhou Huanxin Precision Molding Co., Ltd. Todos os direitos reservados. Fornecedor de moldagem por injeção de plástico personalizado