Peças de moldagem por injeção: componentes plásticos de precisão para aplicações médicas, automotivas e muito mais
Oct 29,2026Produtos moldados por injeção: indústrias, materiais e escolha de um parceiro
Oct 23,2026Moldagem por injeção de plástico para peças automotivas: um guia do fornecedor de precisão
Oct 16,2026Peças moldadas em plástico: materiais, processos e dicas de fabricação de precisão
Oct 09,2026Plásticos médicos para moldagem por injeção: um guia prático para fabricantes de dispositivos
Sep 30,2026O botão de dose em uma caneta de injeção de insulina é uma peça de plástico moldado aproximadamente do tamanho de uma moeda, mas deve sobreviver a milhares de ciclos de atuação, resistir à medicação com o que entra em contato e manter as dimensões emocionantes o suficiente para que a compreensão interna nunca escorregue. Peças como essa, juntamente com cabos de bisturi, conectores de endoscópio e tampas protetoras, são o motivo pelo qual a moldagem por injeção de plástico médico se tornou uma rota de fabricação padrão para componentes médicos de plástico. A breve conclusão vem primeiro: uma vez que os volumes de produção justificam o ferramental, nenhum outro processo oferece esta combinação de precisão em nível de grama, repetibilidade validada e custo por peça. Todo o resto em um programa de moldagem médica, desde a seleção da resina até o fornecido em sala limpa, existe para proteger essa consistência.
A moldagem por injeção de plástico médico é o processo de fusão de um termoplástico de grau médico, injetando-o sob alta pressão em um molde de aço usinado, deixando-o esfriar até obter uma forma acabada e ejetando-o, geralmente dentro de 10 a 60 segundos para pequenos componentes. O molde em si, com suas cadências, canais de resfriamento e sistema de ejeção, é o coração da operação, e sua qualidade de construção determina as dimensões das peças, o acabamento superficial e a estabilidade do ciclo durante toda a vida útil do programa.
O que separar a moldagem médica da moldagem plástica em geral não é uma máquina. É a disciplina em torno disso. Os lotes de materiais são certificados e rastreáveis. As partes do processo são bloqueadas e documentadas para que a peça número 10.000 seja dimensionalmente idêntica à peça número 10, o que é exatamente o que os reguladores esperam quando o projeto de um dispositivo for validado. A contaminação é controlada por meio de materiais dedicados e, para componentes sensíveis, da produção em sala limpa. Os compradores devem, portanto, avaliar a moldagem médica como um sistema documentado, em vez de uma capacidade de máquina única, porque a documentação e o controle do processo têm tanto peso quanto as próprias peças.
A maioria dos componentes plásticos em dispositivos médicos são enquadrados em algumas categorias recorrentes, e cada categoria impõe uma demanda diferente ao molde e ao material.
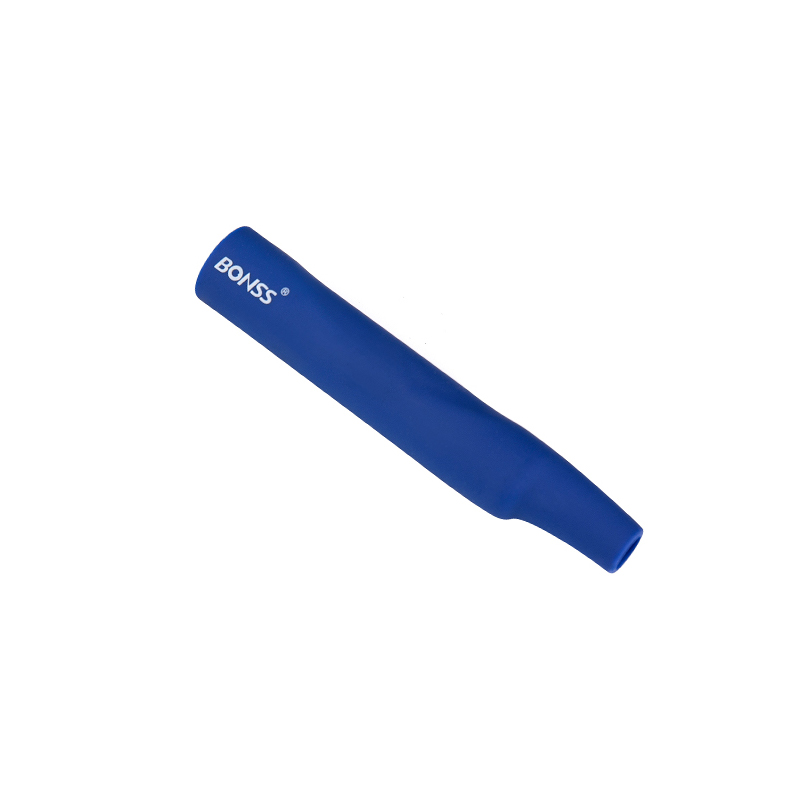
Os instrumentos minimamente invasivos dependem de envolvimentos moldados que devem combinar aderência ergonômica com confiabilidade estrutural em torno das extremidades metálicas. As construções típicas combinam um casco de alça ABS com inserções de fixação de tubo de aço ou usam classes modificadas de PTFE no casco traseiro, onde o baixo atrito e a resistência química são importantes. Estas são peças pequenas, sem nível de grama, portanto a margem para marcas de afundamento, flash ou desvio dimensional é próximo de zero. Componentes como um bisturi minimamente invasivo com cabo de ABS moldado por projeção mostram como a geometria do invólucro, a fixação do inserto e a seleção de materiais de nível médico devem ser resolvidos juntos, uma vez de um de cada vez.
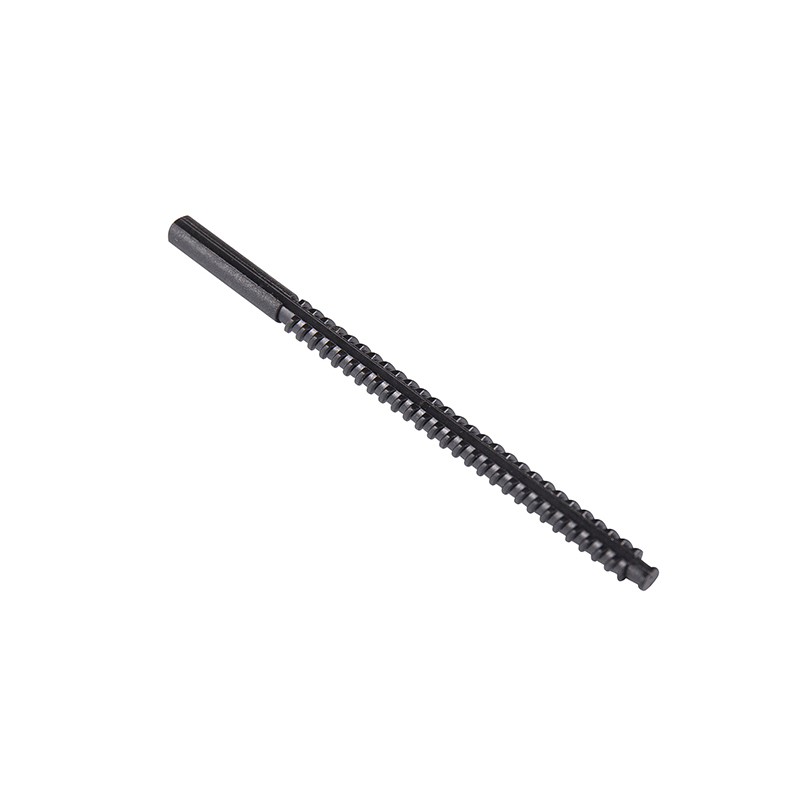
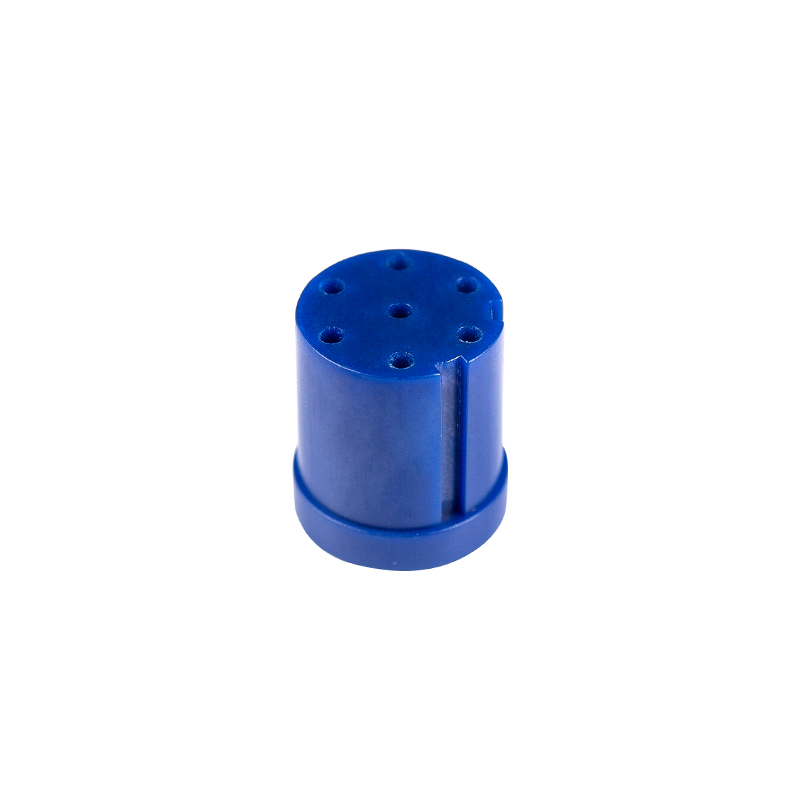
ABS do bisturi minimamente invasivo e seguro Shell moldado por injeção Uma alça leve em ABS para instrumentos de bisturi minimamente invasivos, combinando empunhadura ergonômica com fixação de inserto em torno de extremidades de trabalho de metal, onde peças pequenas em nível de grama não deixam tolerância para marcas de afundamento ou flash. Ver Produto → Botões de dosagem, hastes, engrenagens de tambor e suportes de cartucho dentro de canetas de injeção são peças de transmissão de precisão. Eles observam cargas mecânicas repetidas, contato com medicamentos e, em muitos casos, limpeza e infecções repetidas, por isso os fornecedores geralmente especificam classes reforçadas como PA66-GF30 com 15% de PTFE, PBT com 20% de fibra de vidro ou POM. Cada aditivo desempenha uma função específica: a fibra de vidro aumenta a rigidez e limita a fluência, o PTFE reduz o atrito em pares móveis e o POM mantém as dimensões em um ambiente quimicamente ativo. Uma pressa de pressão de caneta de injeção PA66-GF30-15% PTFE é uma boa ilustração de como o próprio tipo de material carrega parte da carga do projeto.
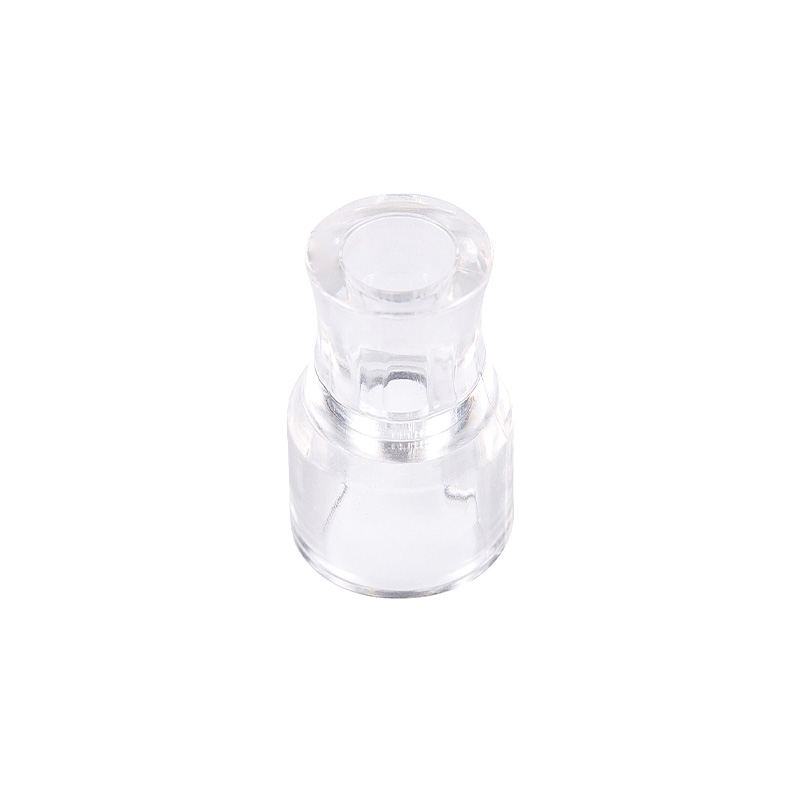
PA66-GF30 com pressa de pressão de caneta de injeção de 15% PTFE Uma pressa de isolamento moldada em PA66 com 30% de fibra de vidro e 15% de PTFE, combinando forte, baixa fluência e baixo atrito para mecanismos de dosagem de caneta de injeção sob repetidas cargas mecânicas e destrutivas. Ver Produto → Os conectores, lentes e discos giratórios do gastroscópio são moldados em policarbonato transparente, onde a óptica clara é um requisito funcional e não uma preferência cosmética. A moldagem médica transparente exige secagem completa da resina para evitar riscos e bolhas, cavidades bem polidas e controle cuidadoso da temperatura de fusão e velocidade de injeção para que a peça seja liberada sem marcas de tensão. Um conector de injeção de computador transparente para gastroscópio, muitas vezes pesando apenas um ou dois gramas, é exatamente o tipo de peça onde essa disciplina se torna visível na superfície acabada.
Conector transparente de injeção de computador para gastroscópio médico Um pequeno conector de policarbonato transparente para conjuntos de gastroscópio, onde a clareza óptica, a liberação sem estresse e o controle dimensional dificultam a higiene da resina e as cavidades polidas visíveis na superfície acabada. Ver Produto → Além desses três grupos, o mesmo processo produz carcaças de equipamentos e tampas de dobradiças, conjuntos de abajures e suportes para leitores de cartões em ABS, PA12 e PP, componentes de embalagens estéreis e consumíveis de laboratório. O fio condutor é o volume: uma vez que um programa de dispositivo é enviado em quantidade, a moldagem por injeção é quase sempre a maneira mais econômica de tornar cada componente plástico consistente.
A escolha do material na moldagem médica responde a três perguntas ao mesmo tempo. Primeiro, a resina pode entrar em contato com o corpo ou com o medicamento, o que aponta para avaliação de biocompatibilidade sob certificação ISO 10993 ou USP Classe VI. Em segundo lugar, ele pode sobreviver ao método de esterilização pretendido, seja óxido de etileno, irradiação gama ou feixe de elétrons, ou vapor; a exposição gama pode descolorir algumas resinas, e o vapor limita os níveis expostos à hidrólise. Terceiro, ele funciona mecanicamente no ambiente de uso real, incluindo contato com desinfetantes, lipídios e cargas repetitivas. O reforço de fibra de vidro aumenta a rigidez e reduz a fluência, enquanto a modificação do PTFE reduz o atrito nas peças móveis, razão pela qual as classes de engenharia modificadas dominam os componentes de transmissão de efeito.
| Materiais | Usos médicos típicos | Por que foi escolhido |
|---|---|---|
| PP e PE | Seringas, conectores aplicados, embalagens | Resistência química, baixo custo, compatível com EtO e esterilização gama |
| PC | Conectores de endoscópio, lentes, invólucros transparentes | Clareza óptica combinada com alta resistência ao impacto |
| POM | Engrenagens, botões de liberação, mecanismos de dosagem | Estabilidade dimensional, baixo atrito, resistência a medicamentos |
| PA66-GF, PTFE modificado | Aceleração de impulso, engrenagens de tambor, peças estruturais | Rigidez, resistência ao desgaste, controle de fluência sob carga |
| PBT | Motoristas de pressa, componentes elétricos | Resistência química e à esterilização, comportamento dielétrico estável |
| ABS | Alças, conchas, tampas protetoras | Resistência ao impacto, bom acabamento superficial, eficiência de custos |
| ESPIAR | Componentes necessários, implantáveis e reutilizáveis | Biocompatibilidade, alta temperatura e resistência química |
Quatro estruturas moldam a maioria dos programas de moldagem médica. A ISO 13485 define o sistema de gestão da qualidade para a fabricação de dispositivos médicos, abrangendo documentação, treinamento, rastreabilidade e tratamento de não conformidades, e é uma linha de base que muitos compradores selecionam primeiro. A ISO 10993 rege a avaliação biológica de materiais que entram em contato direto ou indiretamente com o corpo. Nos Estados Unidos, os regulamentos do sistema de qualidade da FDA sob 21 CFR Parte 820 são executados em paralelo com a ISO 13485. A ISO 14644 classifica salas limpas, com ambientes Classe 7 ou Classe 8 comumente especificados para limitar a contaminação por partículas durante a moldagem e montagem. Além disso, a validação do processo local e a validação da esterilização, ambas dependem de parâmetros de moldagem resultados e documentados, em vez de inspeções únicas.
Para uma visão prática de como um fornecedor de moldagem se alinha essas expectativas, esta visão geral como garantir que os acessórios de moldagem por injeção de plástico médico atendam aos requisitos ISO percorre o ponto de verificação lógico por ponto de verificação.
O fator decisivo na seleção de fornecedores relatado é a contagem de máquinas. É se o fornecedor controla toda a cadeia que alimenta a máquina: projeto e construção de moldes, fornecimento de materiais e monitoramento de processos. Um fabricante que ilustra este modelo integrado é Moldagem de precisão Co. de Suzhou Huanxin, Ltd. , que fabrica internamente seus moldes de injeção de precisão e fornece acessórios moldados em escala gramatical para dispositivos médicos, canetas de injeção e aplicações endoscópicas, além de componentes automotivos e elétricos. Quer você tenha esse fornecedor ou outro, a lista de seleção abaixo se aplica.
Uma recomendação final: traga o moldador para a conversa na fase de projeto da peça, e não depois que o desenho estiver congelado. A espessura da parede, os ângulos de inclinação, a localização do comportamento e a qualidade do material interagem de maneiras que são baratas para ajustar em um modelo CAD e caras para restaurar em aço.
Direitos autorais © Suzhou Huanxin Precision Molding Co., Ltd. Todos os direitos reservados. Fornecedor de moldagem por injeção de plástico personalizado