Peças moldadas em plástico: materiais, processos e dicas de fabricação de precisão
Oct 09,2026Plásticos médicos para moldagem por injeção: um guia prático para fabricantes de dispositivos
Sep 30,2026Processo de moldagem por injeção de plástico explicado: etapas, materiais e qualidade
Sep 24,2026Serviços de moldagem por injeção de plástico: o que os fabricantes devem saber antes de fazer o pedido
Sep 18,2026Molde de injeção de plástico: tipos, design, custos e como escolher um fabricante de moldes
Sep 11,2026As peças moldadas de plástico tendem a ser os membros silenciosos de qualquer equipe de produto. Eles seguram uma lâmina cirúrgica com firmeza, fixam uma dose no lugar, amortecem um suporte elétrico ou sentam-se dentro de uma impressora fazendo o mesmo pequeno trabalho um milhão de vezes sem reclamar. Se você especificá-los, projetá-los ou fabricá-los, você já sabe que as verdadeiras questões raramente são sobre o plástico como material. Trata-se de consistência: o mesmo ajuste, a mesma sensação, as mesmas dimensões, lote após lote.
O que se segue é uma visão prática das peças moldadas de plástico: o que o termo abrange, como as principais rotas de moldagem diferem, por que a seleção de materiais muda tanto e quais detalhes geralmente decidem se uma peça funciona em campo ou causa problemas na linha de montagem.
Em termos gerais, uma peça moldada de plástico é qualquer componente de plástico cuja forma é formada dentro de uma ferramenta, em vez de ser cortada, usinada ou colada a partir de uma chapa. Os moldes e matrizes vêm em vários formatos, e é por isso que a categoria se estende desde um botão de dois gramas até um tanque de água.
Os membros típicos da família incluem:
A maior parte do nosso trabalho fica na extremidade de precisão do ramo de moldagem por injeção: peças pequenas e médias medidas em gramas, onde alguns centésimos de milímetro decidem se um porta-agulha assenta corretamente ou se uma haste se move suavemente.
Engenheiros novos no assunto geralmente presumem que todo o plástico moldado é produzido da mesma maneira. Não é, e escolher antecipadamente o caminho errado pode levar o projeto a custos desnecessários de ferramentas ou a um formato que simplesmente não pode ser preenchido. A tabela abaixo é uma orientação rápida.
| Processo | Como o plástico toma forma | Peças moldadas típicas |
|---|---|---|
| Moldagem por injeção | O fundido é injetado em um molde de aço fechado e esfria sob pressão | Carcaças, manípulos, engrenagens, conectores, buchas, pequenas peças estruturais |
| Extrusão | O fundido é empurrado continuamente através de uma matriz, depois resfriado e cortado | Tubos, tubulações, perfis, chapas, isolamento de cabos |
| Moldagem por sopro | Um tubo amolecido é inflado contra as paredes de um molde oco | Garrafas, jarros, tanques de combustível, recipientes ocos |
| Moldagem por compressão | Uma carga medida é pressionada em uma cavidade aquecida e curada | Painéis grandes, isoladores elétricos, peças compostas |
| Rotomoldagem | O pó derrete e reveste o interior de um molde girando lentamente | Tanques, estruturas lúdicas, grandes conchas ocas |
A moldagem por injeção domina sempre que a tolerância e a repetibilidade são mais importantes, porque o molde define a geometria e a máquina repete o ciclo. As outras rotas ganham seu lugar através de comprimento contínuo, volume oco ou área de superfície muito grande, e não através de controle dimensional rígido.
Duas peças podem compartilhar geometria idêntica e se comportar de maneira completamente diferente devido à resina por trás delas. Quando analisamos um novo projeto, a seleção de materiais geralmente segue a função e não o contrário.
As misturas são onde as coisas ficam interessantes. Uma engrenagem de tambor moldada em PA66 com 30% de fibra de vidro e uma pequena quantidade de PTFE ganha rigidez do vidro e uma superfície de menor atrito do PTFE, que é exatamente o que um mecanismo de dosagem precisa ao longo de milhares de ciclos. Pequenos acréscimos como esses costumam ser a diferença entre uma peça que passa na validação e outra que falha três meses depois.
A precisão raramente é o resultado de um movimento inteligente. Ele se acumula a partir de dezenas de decisões comuns tomadas ou evitadas durante o desenvolvimento de ferramentas e processos. A espessura da parede, o ângulo de inclinação, a localização do portão, o layout de resfriamento e a compensação de encolhimento moldam as dimensões finais antes mesmo da primeira foto ser tirada. Compreensão como as decisões de projeto de molde são levadas até a peça acabada torna o resto da conversa muito mais fácil.
No lado do processo, a temperatura de fusão, a temperatura do molde, a velocidade de injeção, a pressão de retenção e o tempo de resfriamento deixam impressões digitais na peça. O mesmo acontece com a secagem da resina, que é fácil de ignorar e cara de errar com materiais higroscópicos como PA e PC. Como construímos nossos próprios moldes, os ajustes acontecem em aço e não em planilha. Se uma costela precisar de mais um décimo de milímetro de relevo, ela poderá ser cortada e testada novamente, em vez de discutida.
Os mesmos pequenos componentes aparecem em setores muito diferentes, o que é uma das partes mais agradáveis de trabalhar nesta área. Uma estratégia de tolerância desenvolvida para uma aplicação muitas vezes acaba sendo exatamente o que outra precisa.
Esta é a área mais exigente que atendemos. Cabos de bisturi minimamente invasivos necessitam de superfícies lisas e fixação confiável da agulha. As canetas de injeção dependem de hastes, engrenagens de tambor, botões de ajuste de dose e suportes de recarga que continuam funcionando através de milhares de atuações. Conectores endoscópicos transparentes exigem clareza óptica sem marcas de fluxo visíveis. Quanto mais amplo acessórios médicos para moldagem por injeção O campo recompensa os mesmos três hábitos em todos os lugares: qualidade correta do material, limpeza e repetibilidade dimensional.
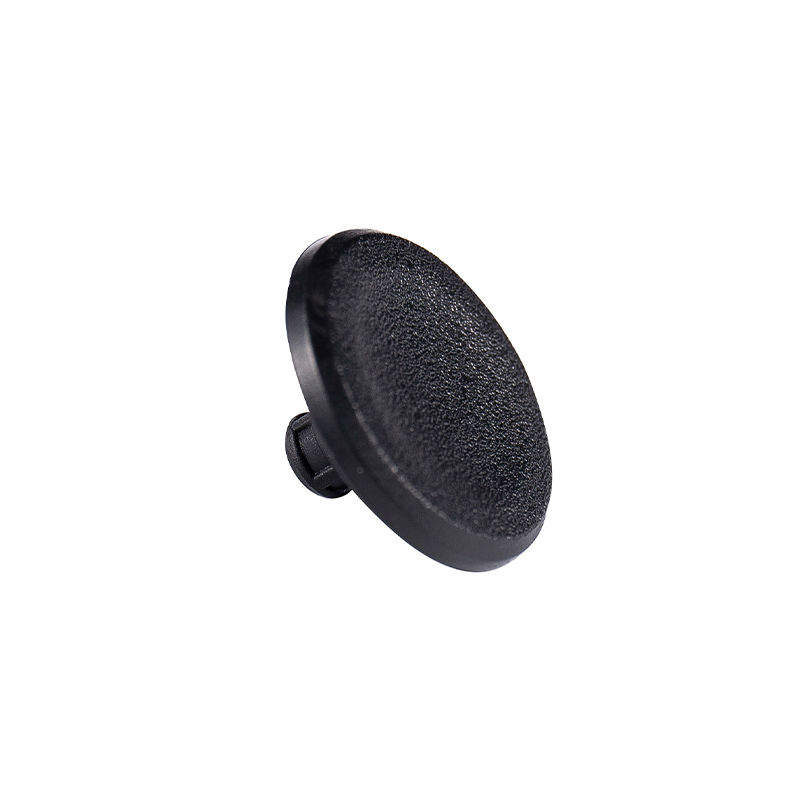
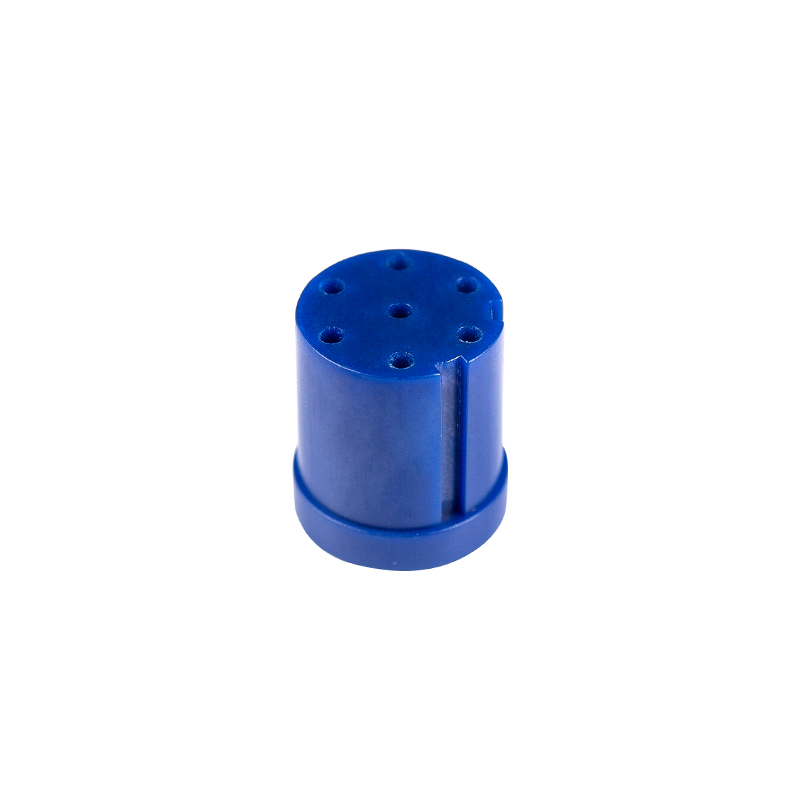
Botão de liberação POM para canetas de injeção médica Um botão de liberação POM de 0,70g para canetas injetáveis, com dimensões precisas, liberação suave da dose com uma mão e superfície antiderrapante para uso frequente. Ver Produto → Atrás da guarnição e ao redor dos mecanismos, as peças plásticas suportam calor, vibração e ciclos de carga constantes. Os motores de dimerização de luz dependem de carcaças superiores e hastes ejetoras com geometria estável, enquanto os amortecedores elétricos usam mangas e buchas em poliamida preenchida com vidro que devem manter seu ajuste durante as oscilações de temperatura.
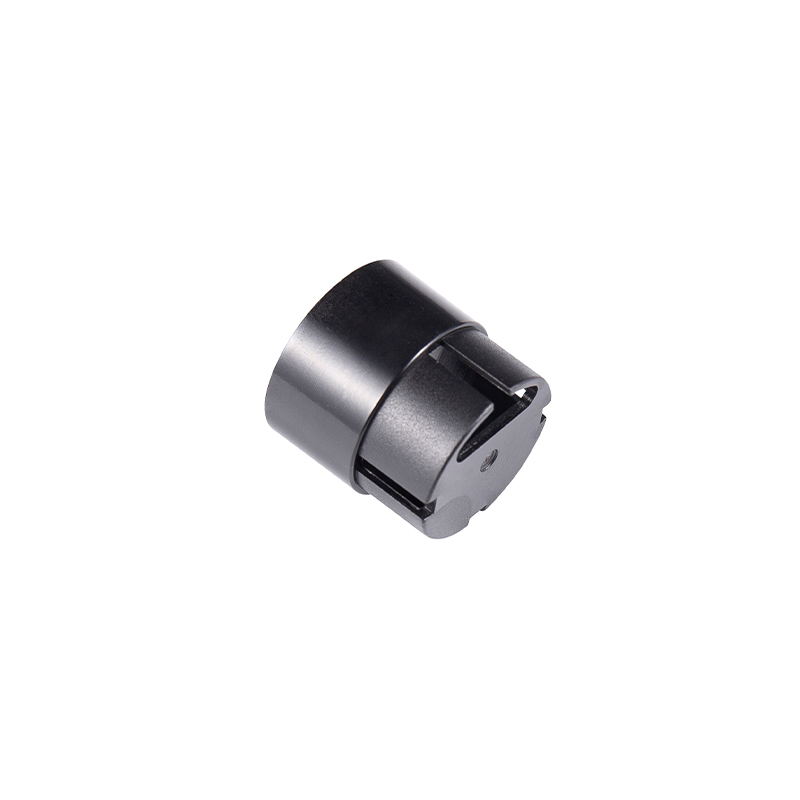
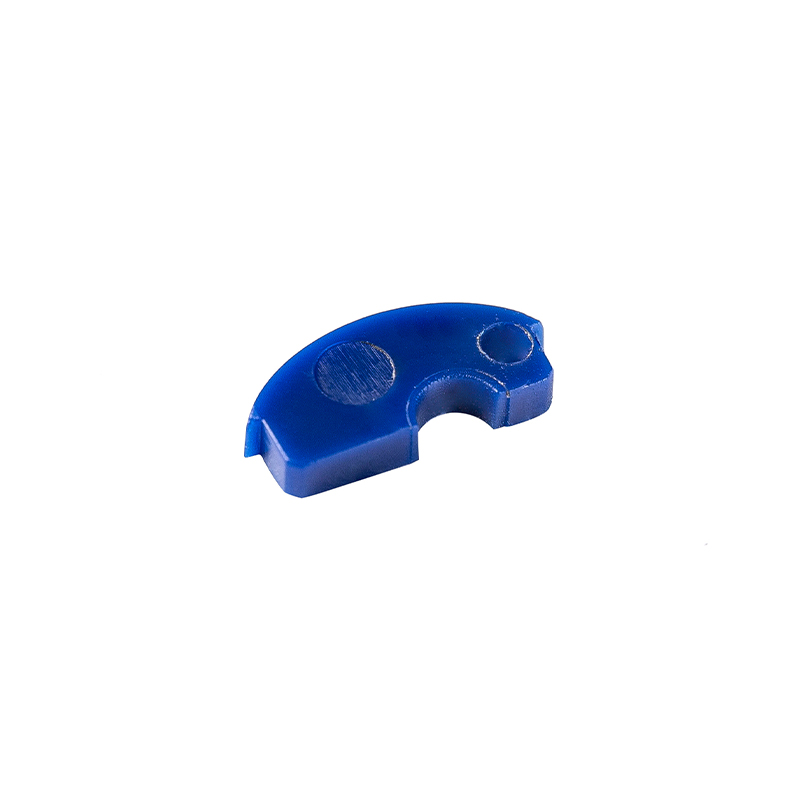
Bucha de suporte elétrico automotivo PA66 Uma bucha PA66 70G33L para sistemas de amortecedores elétricos, com ajuste preciso, resistência ao calor de 80–120°C e suporte estável em elevadores de janela ou abridores de porta-malas. Ver Produto → Os componentes internos da impressora, as bases e os botões das lâmpadas, as tampas das extremidades dos motores, os ganchos e as engrenagens das máquinas alimentícias e as caixas dos testadores de qualidade da água pertencem todos à mesma família. Raramente são glamorosos, mas são as peças nas quais os usuários tocam e confiam. As peças internas da impressora em HIPS e PC/ABS são um bom exemplo: modestas na aparência, mas fundamentais para garantir que um mecanismo permaneça alinhado ano após ano.
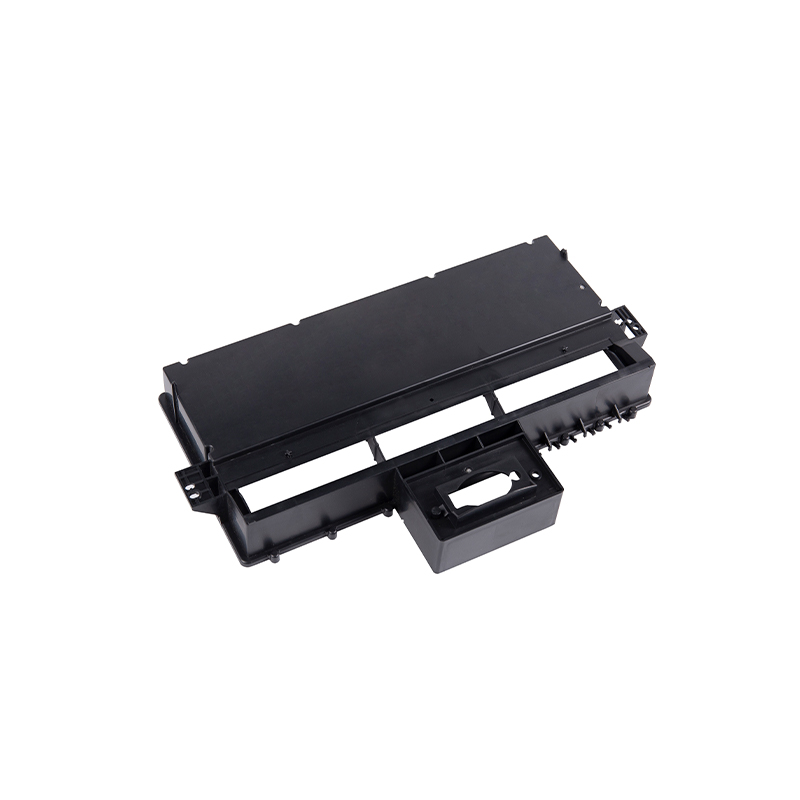
Peças moldadas por injeção interna da impressora dos QUADRIS 108g Esses acessórios internos para impressora HIPS de 108g suportam operação estável e isolada em impressoras 3D industriais e equipamentos de moldagem por injeção de precisão. Ver Produto → Defeitos em peças moldadas raramente são misteriosos quando você sabe onde procurar.
Nada disso é resolvido simplesmente girando um botão. Eles são resolvidos lendo a peça, a ferramenta e o processo juntos.
A maioria dos compradores de peças moldadas de precisão não procura o maior fornecedor. Eles procuram um que responda às perguntas com clareza, mantenha dimensões ao longo do tempo e diga algo útil quando um projeto está prestes a causar problemas.
Fabricamos moldes de precisão e peças moldadas em Suzhou desde setembro de 2002, trabalhando em uma fábrica de mais de 10.180 metros quadrados no Parque Industrial de Hengjing, distrito de Wuzhong. Com uma equipe de cerca de cinquenta pessoas, máquinas injetoras de precisão controladas por computador e nossos próprios equipamentos de fabricação de moldes, lidamos com peças de pequeno e médio porte para clientes médicos, automotivos, elétricos, motores, máquinas alimentícias e testes ambientais. Nada exótico, apenas um longo hábito de prestar atenção aos detalhes que mantêm as peças plásticas moldadas funcionando.
Direitos autorais © Suzhou Huanxin Precision Molding Co., Ltd. Todos os direitos reservados. Fornecedor de moldagem por injeção de plástico personalizado