Moldes de injeção para plásticos: um guia prático de design e produção
Nov 14,2026Moldagem por injeção de plástico para dispositivos médicos: um guia prático para moldadores
Nov 06,2026Peças de moldagem por injeção: componentes plásticos de precisão para aplicações médicas, automotivas e muito mais
Oct 29,2026Produtos moldados por injeção: indústrias, materiais e escolha de um parceiro
Oct 23,2026Moldagem por injeção de plástico para peças automotivas: um guia do fornecedor de precisão
Oct 16,2026Os moldes de injeção para plásticos são as ferramentas que transformam um bom design de peça em um produto repetível e vendável. Eles não são simplesmente blocos de aço com uma cavidade cortada neles. Um molde de produção carrega o sistema de canal, canais de resfriamento, ejeção, ventilação e fechamentos que decidem o tempo de ciclo, estabilidade dimensional e acabamento superficial. Na Suzhou Huanxin Precision Molding, trabalhamos em moldes de precisão e peças moldadas desde 2002, e uma lição surge continuamente: quanto mais cedo o molde é considerado, menos surpresas aparecem no teste.
Este guia é uma visão geral prática para engenheiros e compradores que estão planejando uma nova peça plástica, melhorando uma ferramenta existente ou comparando cotações. Abrange tipos de moldes, detalhes de projeto, escolhas de materiais, defeitos comuns, vida útil da ferramenta e as perguntas que vale a pena fazer antes do início de um projeto.
O ciclo de moldagem por injeção é simples de descrever e difícil de aperfeiçoar. O molde fecha, o parafuso empurra o polímero fundido através do canal e da porta para dentro da cavidade, a pressão do empacotamento mantém a peça enquanto ela esfria e a ferramenta abre para que a peça possa ser ejetada. Cada uma dessas etapas depende do molde. Uma porta restritiva pode preencher a peça, mas criar alto cisalhamento. O resfriamento deficiente pode prolongar o ciclo e tirar a peça da tolerância. A ventilação fraca pode reter o ar e deixar marcas de queimadura.
O molde também deve ser adequado à máquina. Altura de fechamento, espaçamento da barra de ligação, curso de ejeção, tamanho do tiro e tonelagem de fixação são importantes. Uma ferramenta bem projetada para uma prensa pode ser complicada ou impossível de operar em outra, por isso vale a pena combinar a plataforma de produção antes de o aço ser cortado.
A maioria dos projetos começa com uma escolha entre algumas construções de moldes comuns. A resposta certa nem sempre é a mais sofisticada; é aquele que se adapta à peça, à resina, à tolerância e ao volume. A tabela abaixo fornece uma comparação simples.
| Tipo de molde | Ajuste típico | Notas práticas |
|---|---|---|
| Duas placas | Peças gerais e volumes estáveis | Robusto e econômico; o layout do portão e do corredor ainda precisa de cuidados. |
| Três placas | Peças com múltiplas cavidades que necessitam de canais flexíveis | Posições úteis do portão, mas mais material de canal e um ciclo mais longo. |
| Câmara quente | Peças técnicas de alto volume | Menos desperdício de corredor e marcas de portão mais limpas; o controle térmico é crítico. |
| Inserir ou moldar | Inserções metálicas, áreas de toque suave e montagens | O manuseio e os desligamentos adicionam complexidade, portanto planeje-os com antecedência. |
| Molde familiar | Pequenas peças semelhantes em uma resina | Eficiente para volumes baixos quando as cavidades estão devidamente balanceadas. |
As ferramentas de câmara quente costumam ser atraentes para peças de engenharia de alto volume porque reduzem o desperdício de canal e marcas de entrada, mas precisam de controle térmico cuidadoso. As ferramentas de inserção e sobremoldagem adicionam complexidade de manuseio e fechamento, por isso são melhor planejadas com o moldador na mesma mesa. Um molde familiar pode ser eficiente para peças de baixo volume que compartilham resina e tamanho semelhante, desde que as cavidades sejam balanceadas.
Muitos problemas de mofo são criados muito antes do primeiro tiro. Os seguintes detalhes merecem atenção na fase de desenho:
A simulação é útil, mas funciona melhor quando responde a uma pergunta específica: a posição da porta preencherá a peça, onde o ar ficará preso ou quanta deformação devemos esperar? Nosso guia de design de molde de injeção de plástico analisa componentes e opções de processo com mais detalhes. O objetivo não é um modelo computacional perfeito; é uma ferramenta que pode ser moldada, mantida e medida na produção.
Aço ferramenta e resina plástica formam um par. Um náilon preenchido com vidro pode desgastar uma comporta de cavidade macia com o tempo, enquanto o PVC pode criar corrosão se o aço e o circuito de resfriamento não forem escolhidos com cuidado. P20 e 718H são opções pré-endurecidas comuns para peças em geral; S136 ou graus de aço inoxidável semelhantes são adequados para aplicações transparentes, médicas ou corrosivas; H13 é frequentemente usado onde o calor e a abrasão são significativos. Revestimentos e inserções podem prolongar a vida útil, mas devem resolver um problema específico de desgaste ou liberação, e não ocultar um design fraco.
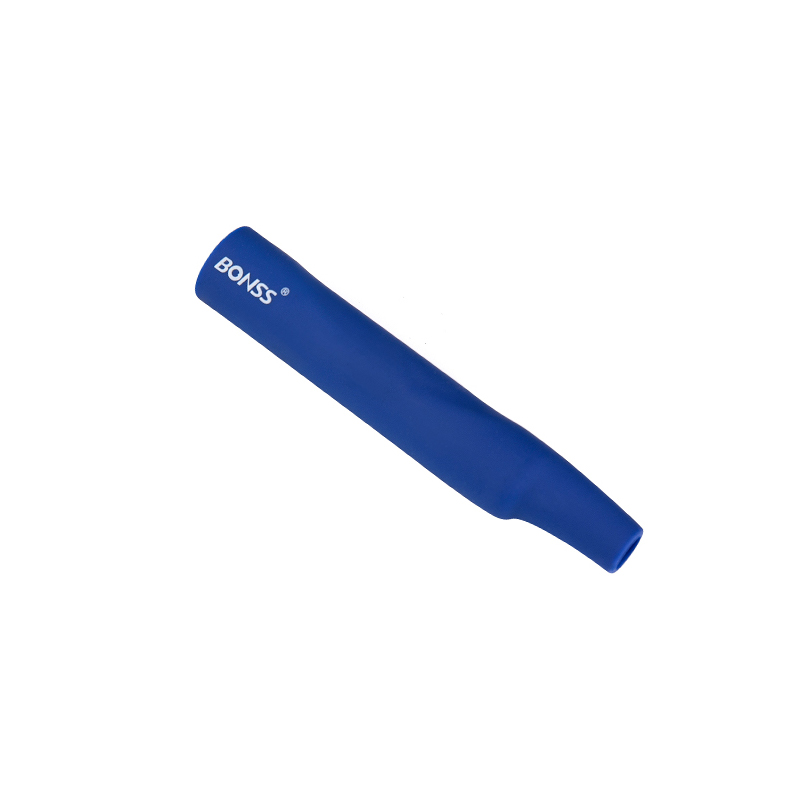
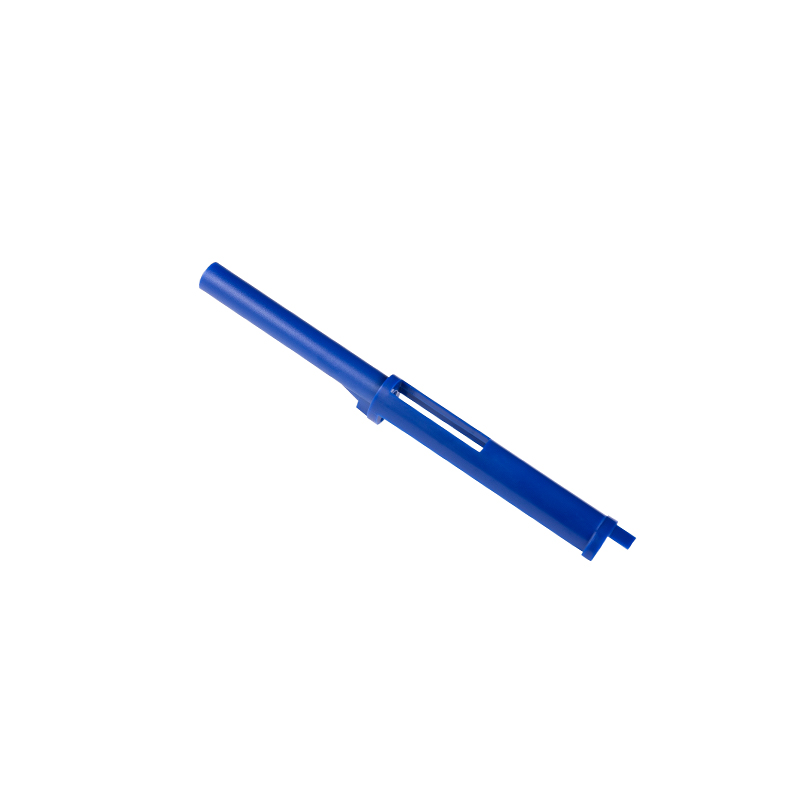
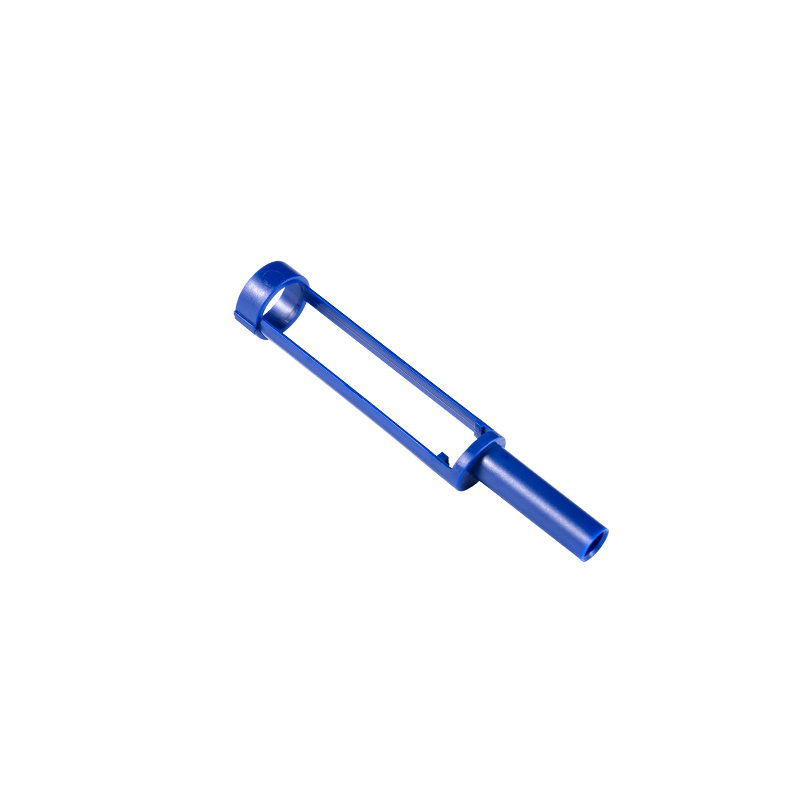
Considere uma haste de caneta de injeção médica. A peça pode necessitar de rigidez, baixo atrito, compatibilidade de esterilização e dimensões estáveis. Um material como o PA66-GF30 com 15% de PTFE pode ser um ponto de partida sensato, mas o gate, o resfriamento e a ejeção ainda precisam respeitar a orientação da fibra e a tolerância rígida.
Haste PA66-GF30 para canetas de injeção médica Uma haste precisa e de baixo atrito em PA66 reforçada com fibra de vidro com PTFE, adequada para conjuntos de canetas de injeção médica. Ver Produto → Defeitos são sinais. Um tiro curto pode apontar para ventilação, tamanho da porta, temperatura de fusão ou canal subdimensionado. A rebarba pode ser proveniente de fixação insuficiente, superfícies de separação desgastadas ou vedação excessiva. As marcas de afundamento geralmente seguem seções espessas e resfriamento insuficiente; o empenamento pode resultar de encolhimento irregular ou orientação da fibra. Linhas de solda, listras prateadas e marcas de queimadura contam uma história diferente sobre fluxo, umidade ou gás preso.
A resposta útil é alterar uma variável de cada vez e registrar o resultado. A moldagem científica, com uma janela de processo documentada, é mais confiável do que perseguir configurações tiro por tiro. Também torna a transferência do teste para a produção muito mais suave.
A vida útil da ferramenta não é um número único. Depende do tipo de aço, do tratamento térmico, do acabamento superficial, da abrasividade da resina, do tempo de ciclo, da qualidade da água de resfriamento e de como a ferramenta é tratada entre as execuções. Uma ferramenta de uso geral bem conservada pode executar centenas de milhares de ciclos; uma ferramenta endurecida para uma resina de engenharia abrasiva pode ser construída para mais. O ponto importante é combinar a vida útil esperada com o programa, em vez de sobrecarregar todas as ferramentas.
A manutenção deve ser planejada e não reativa. Os cursos de água precisam de limpeza, as aberturas de ventilação precisam de inspeção, os pinos ejetores e as corrediças precisam de lubrificação e as superfícies divisórias precisam de cuidados. Um cronograma de manutenção curto protege a consistência dimensional e evita falhas dispendiosas que sempre parecem ocorrer durante uma semana movimentada.
O custo segue a mesma lógica. Contagem de cavidades, escolha de aço, sistema de câmara quente, acabamento superficial, tolerância, corrediças, elevadores e validação, todos movem o número. Uma cotação baixa que ignore o suporte experimental ou a medição pode ser a opção mais cara no final.
Escolhendo um parceiro para moldes de injeção para plásticos is mostly about communication and evidence. Ask how the supplier will review the part design, how gate and cooling decisions are made, what steel will be used, how the trial will be measured and who owns the process window after handover. A supplier who can make the mould and run the mould has fewer excuses when the two do not agree.
Nosso próprio trabalho em Suzhou Huanxin combina a fabricação de moldes de precisão com a moldagem por injeção de peças técnicas de pequeno e médio porte. Se você precisar de um parceiro de moldagem de precisão quem consegue olhar o desenho, a resina e o volume de produção juntos, vale a pena ter essa conversa desde cedo. Preferimos questionar uma parede fina ou um corte inferior estranho antes de a ferramenta ser cortada do que explicá-la depois.
Diferentes indústrias exigem coisas diferentes de um molde. As peças médicas podem precisar de facilidade de limpeza, materiais rastreáveis e controle dimensional rígido. As peças automotivas precisam de resistência à fadiga e desempenho estável em relação à temperatura. As peças elétricas e de impressora geralmente equilibram a velocidade de moldagem com a consistência dimensional, enquanto as peças de máquinas alimentícias devem ser adequadas para limpeza repetida e contato com equipamentos alimentícios.
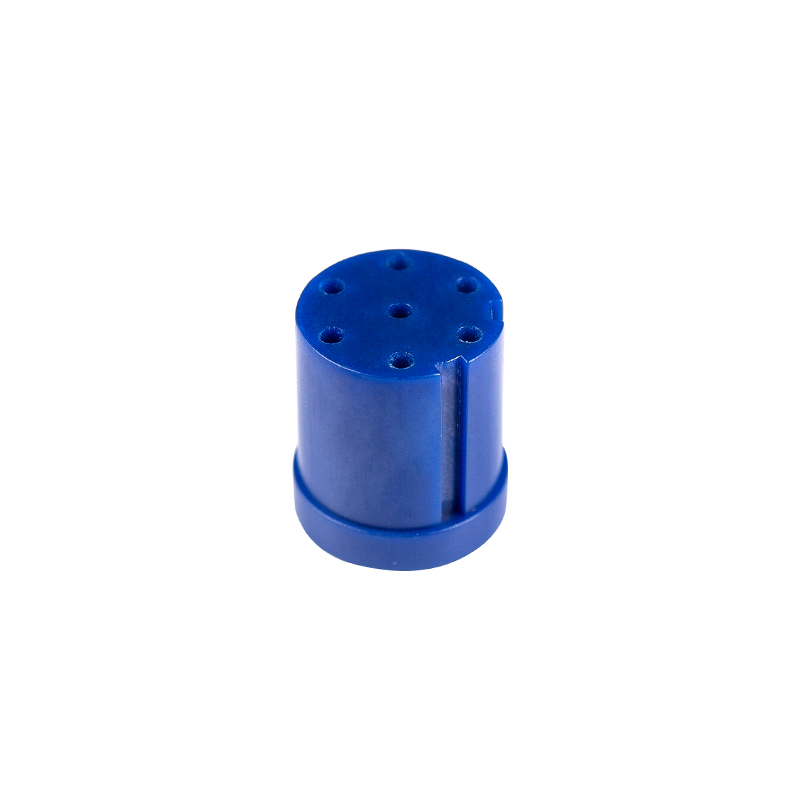
Para amortecedores elétricos automotivos, uma bucha PA66 pode parecer simples, mas seu ajuste, comportamento ao desgaste e resistência ao envelhecimento no ambiente rodoviário dependem da escolha do material, da posição da comporta e da circularidade.
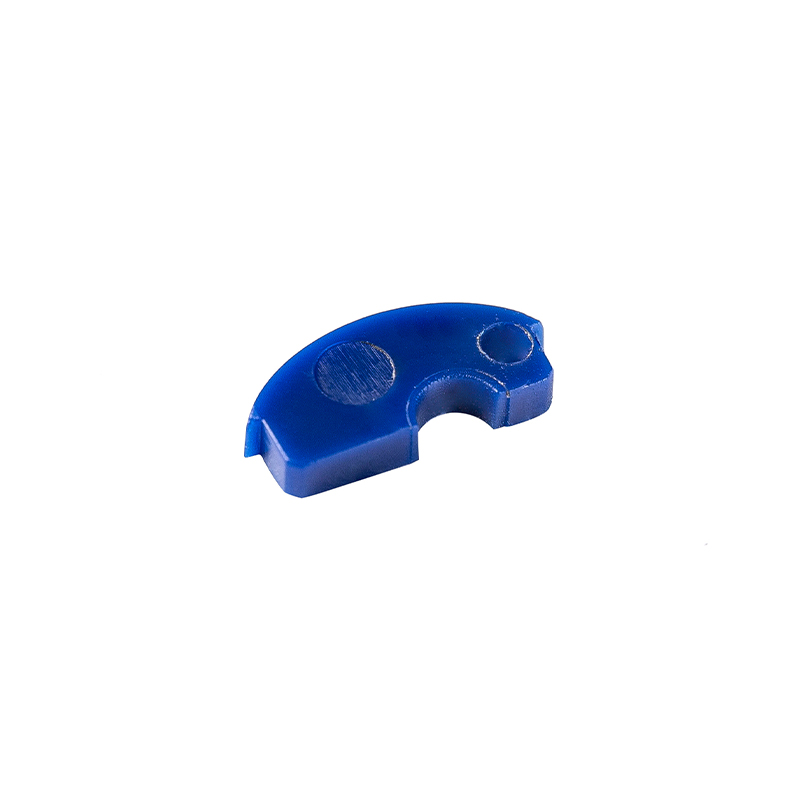
Bucha PA66 para sistemas de suporte elétrico automotivo Bucha DuPont PA66 70G33L moldada para conjuntos de amortecedores elétricos, oferecendo ajuste preciso e resistência ao calor para uso automotivo. Ver Produto → Um corpo de testador de qualidade da água é outro exemplo: um corpo moldado de 50,1 g deve proteger os componentes eletrônicos, encaixar o conjunto e permanecer estável em serviço.
Corpo do testador de qualidade da água PPS para proteção de instrumentos Um corpo moldado PPS de 50,1 g com estrutura de vedação, protegendo os componentes eletrônicos do testador de qualidade da água e suportando operação estável. Ver Produto → Não são peças glamorosas, mas são o tipo de detalhe que mantém um produto funcionando.
Bons moldes de injeção para plásticos são uma vantagem tranquila. Eles geralmente não aparecem no folheto de um produto, mas decidem se um lançamento ocorre dentro do prazo, se uma tolerância é mantida e se o custo unitário faz sentido. Se você estiver planejando uma nova peça, traga o fabricante do molde para a conversa o quanto antes. Algumas questões práticas na fase de desenho costumam ser mais baratas do que uma alteração após a primeira tentativa.
Direitos autorais © Suzhou Huanxin Precision Molding Co., Ltd. Todos os direitos reservados. Fornecedor de moldagem por injeção de plástico personalizado